【UM技术快讯】飞秒激光微细加工技术深度解读
做模具十几年,最懂这一行的无奈:有些工件看着不大,但微结构、小型腔、半球、直壁,各种复杂特征一大堆,虽然单价不低,但活儿太精细,加工起来格外磨人。
比如下面这款工件的顶面结构:深度 0.15mm,半球直径为 0.53,半球深度为 0.335mm。
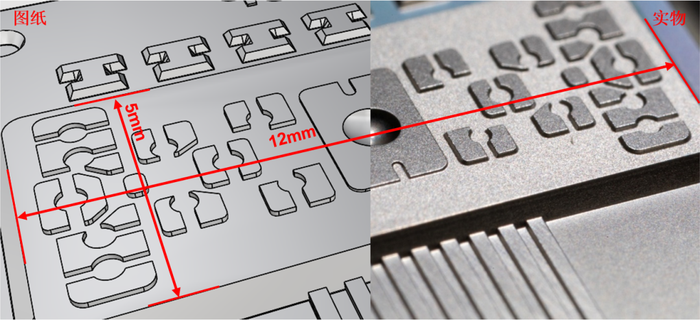
这个工件用 EDM 放电加工,起步就要拆至少 14 -18 个电极。电极加工 16 小时,放电加工 6-8 小时,光是核心工序就耗 22-24 小时。这还不算编程、装夹、对刀、电极损耗补偿等配套工时。
这种工件体积小,拆电极拆到心累,工序繁琐、周期冗长,但这就是我们这行的真实日常。汽车零部件、医疗模具、消费电子配件,高端订单几乎全是这类精密模具和微细结构,附加值越高,工艺麻烦越多。
再看另一款工件:
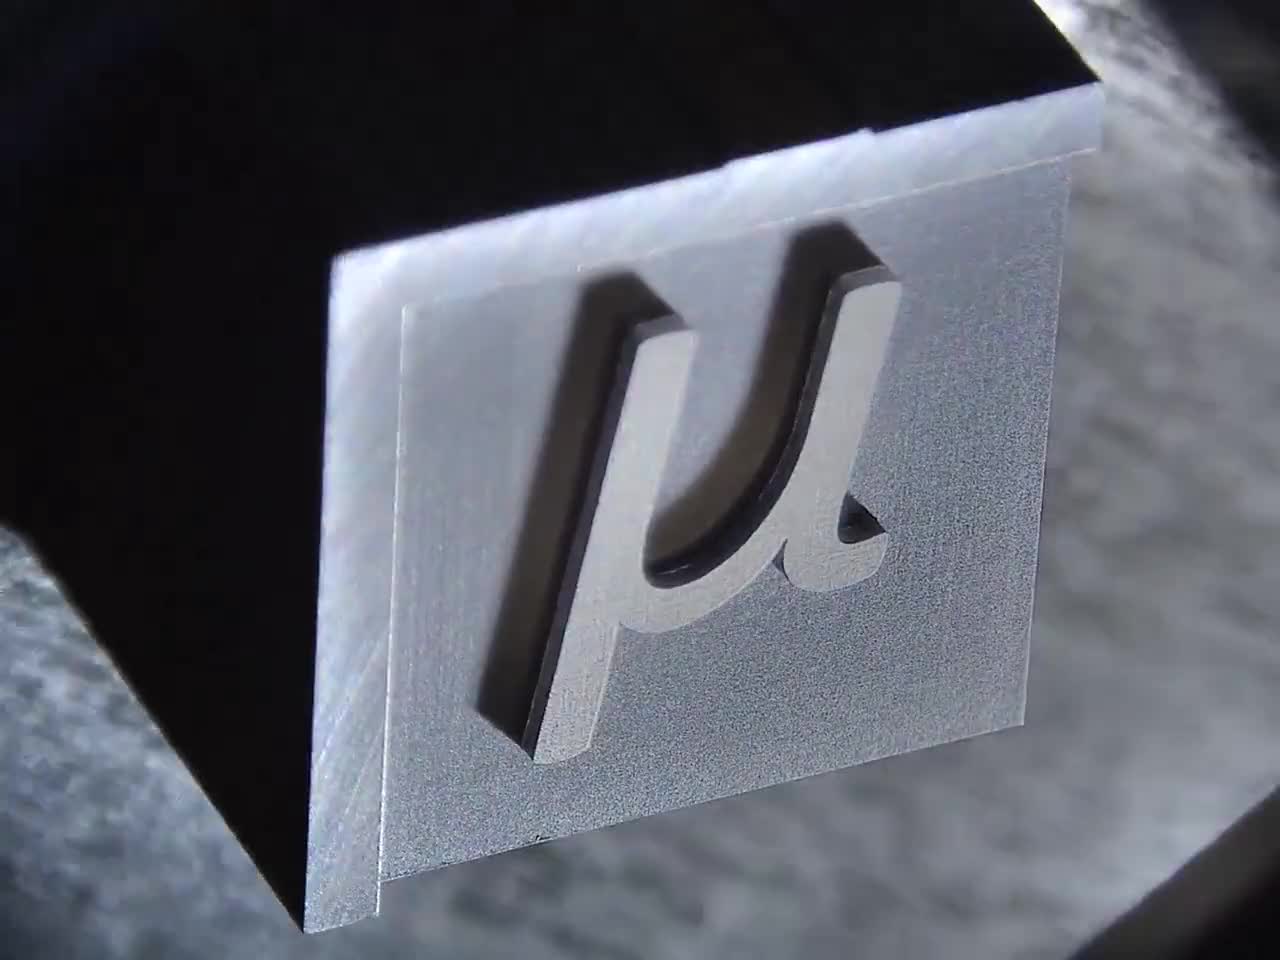
它的难点在于侧壁垂直成型,检测报告显示:倾角精度 ±0.05°。这个精度意味着:脱模角度可自由精准把控,注塑成型不刮花、不拉伤,产品良率直接拉高一个档次。
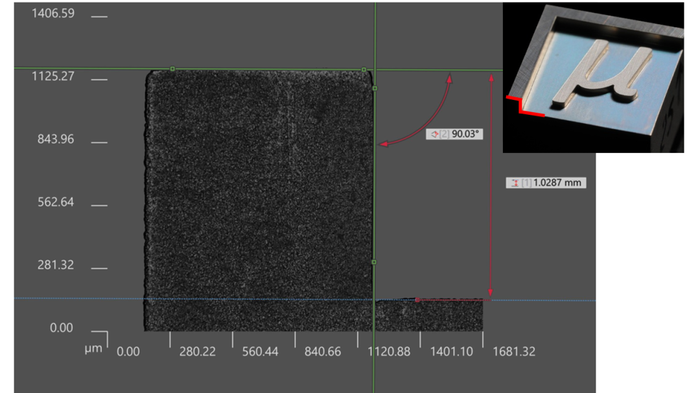
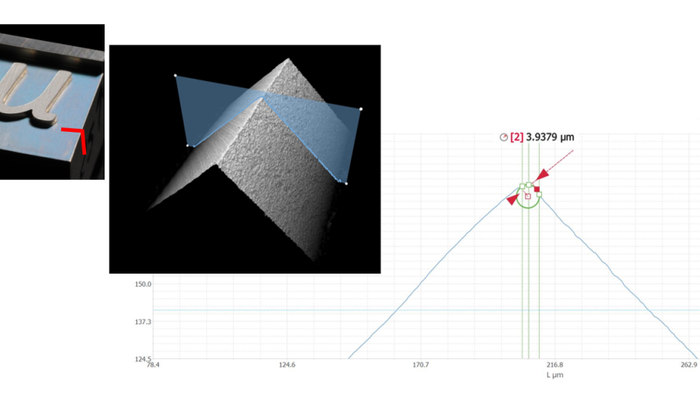
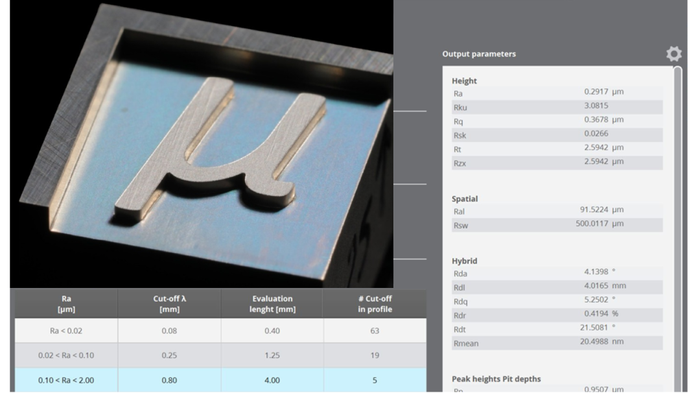
工件整体深度 1mm,表面粗糙度 Ra 0.3 以内,利角不超过 4μm,底部R角 10μm。
这种超高要求传统工艺有多吃力?
EDM:能做,但需要多个电极进行底部R角和利角的处理,且极度依赖老师傅经验与耐心,人工成本高、良品率不稳定;
CNC:R角/内角小于0.05mm无法下刀,微细刀具单价高、损耗快;
高硬材料:碳化钨这类超硬钢材,CNC 极易崩刃磨损,加工难度翻倍,成本飙升。
那这种高精密微结构现在靠什么工艺破局?答案是飞秒激光,但并不是所有的飞秒激光都能胜任精密模具微细加工
一般来说,激光有一个先天短板:激光束本身呈锥形能量分布,加工侧壁天然自带 10°-15° 斜度。不是设备厂家做不出直壁,是物理特性受限。所以行业固有认知是:激光加工 = 有斜度、带圆角,做不了高精度垂直壁。
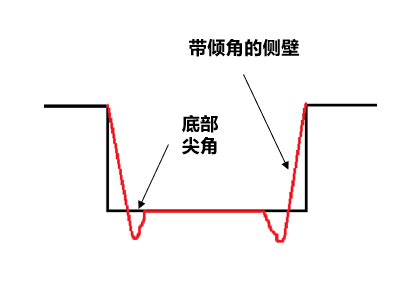
传统激光加工的工艺极限
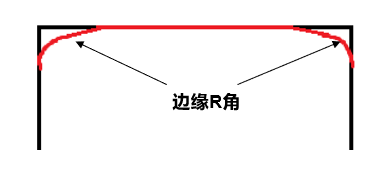
而 UNITED MACHINING 的 LASER S 500 U 飞秒激光设备,彻底打破了这个局限。
设备搭载 3D Shaping 专利技术,完美实现超高精度直壁加工。不用拆电极、不用依赖微细刀具,电极损耗、刀具干涉的难题,一次性全部绕开。特别适配:精密冲压模、微流控模具、光学、微型连接器、精密齿轮模具等高精密细分领域。
回到开头第一款工件,我们来看看不同工艺的实测对比:
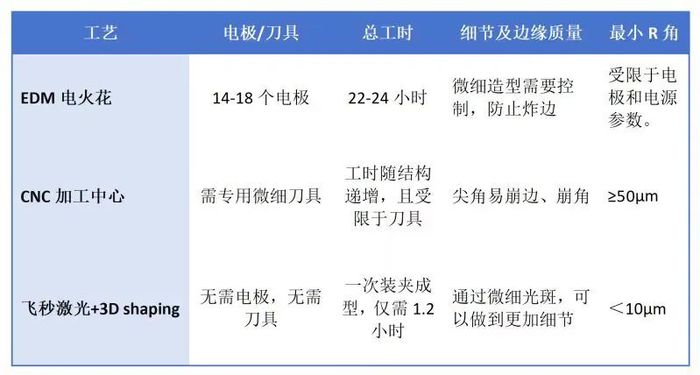
使用激光加工,效率直接提升 18 倍!同时,飞秒激光采用非接触式加工,无需刀具,也不用电极,没有损耗和变形风险,对深度和形状的控制更轻松,纹面均匀度也更出色。
总结一句话:材料越硬、工件越小、特征越精密,结构越复杂,飞秒激光优势越明显。
Q:不少人心中都有疑问:激光机一定很贵,那到底划不划算呢?
A:客观来说,对比普通电火花和 CNC 机床,飞秒激光设备前期投入的确更高。
但算一算综合成本账:电极成本、刀具损耗、返工返修、订单延期。。。一年下来都是不小的开支。而高附加值微细模具,激光设备投入一两年即可回本。长远来看:省人工,省耗材,提效率,稳良率。
说的再好,都不如拿自己的图纸去试。7 月 1 日-4 日,上海 DMC 展会,3 号馆 F01,面对面聊。心急的朋友也可以后台私信发图纸,帮你免费做工艺评估。
文章来源:UNITED MACHINING
图片来源:UNITED MACHINING
转载平台:微信公众号
责任编辑:朱晓裔
审 核 人:李峥
热点文章
-
全维迭代破解量产痛点
2026-09-24
-
WorldSkills 2026 | 以精密铸匠心,DMG MORI助力世赛团队全面就位
2026-09-21
-
从经验驱动到数据驱动:汽车动力总成工艺的数字化跃迁
2026-09-23
-
SW丨工程之艺,闪耀 AMB 展会:适配大小批量生产的跨行业解决方案
2026-09-21
-
机械行业案例 | 如何通过三维扫描实现一台 8.5 兆瓦的电动马达的逆向工程
2026-09-23
-
D-Tube HS高速激光切管机【新品首发】
2026-09-22
-
OptimScan Q系列 | 计量级高精度,加速车灯透镜等精密光学零部件制造升级
2026-09-23

评论
加载更多