【UM技术快讯】H13压铸模具,如何实现35小时“一刀流”硬铣?
UNITED MACHINING
2026-06-25
面对H13硬料,MILL E 700U凭借120Nm的大扭矩电主轴与强刚性结构,直接完成了从开粗到精加工的硬铣全流程 。
H13压铸模具,如何实现35小时“一刀流”硬铣?
在压铸模具加工中,H13高硬度材料(HRC48)历来是制造痛点——淬火后的电火花(EDM)工序不仅耗时,更考验钳工的研配功底 。
如何跨越传统工艺的瓶颈?这款加工案例或许能给你答案
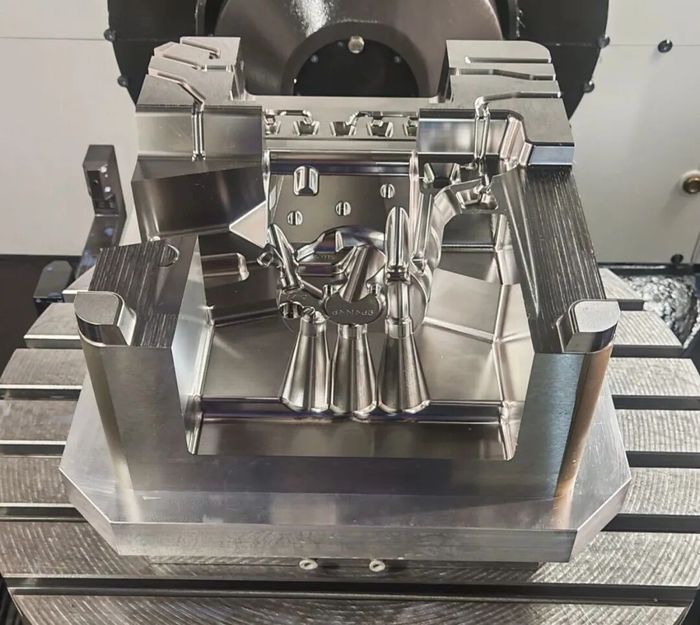
告别频繁装夹,实现“粗精一体”
面对H13硬料,MILL E 700U凭借120Nm的大扭矩电主轴与强刚性结构,直接完成了从开粗到精加工的硬铣全流程 。
无需电火花
无需反复校正
一次装卡即可完成模仁加工,将总工时压至35小时,极大地提升了生产节奏 。
严控微米级公差,终结“分型面飞边”
压铸件的飞边报废常源于分型面公差控制不当 。MILL E 700U卓越抑振力与双支撑回转台设计,确保了在极限倾角下的切削稳定性 。配合ITC智能热补偿技术,即便在复杂曲面上,也能保持极低的接刀断差,让分型面始终守住0~-0.01mm的“生命线” 。
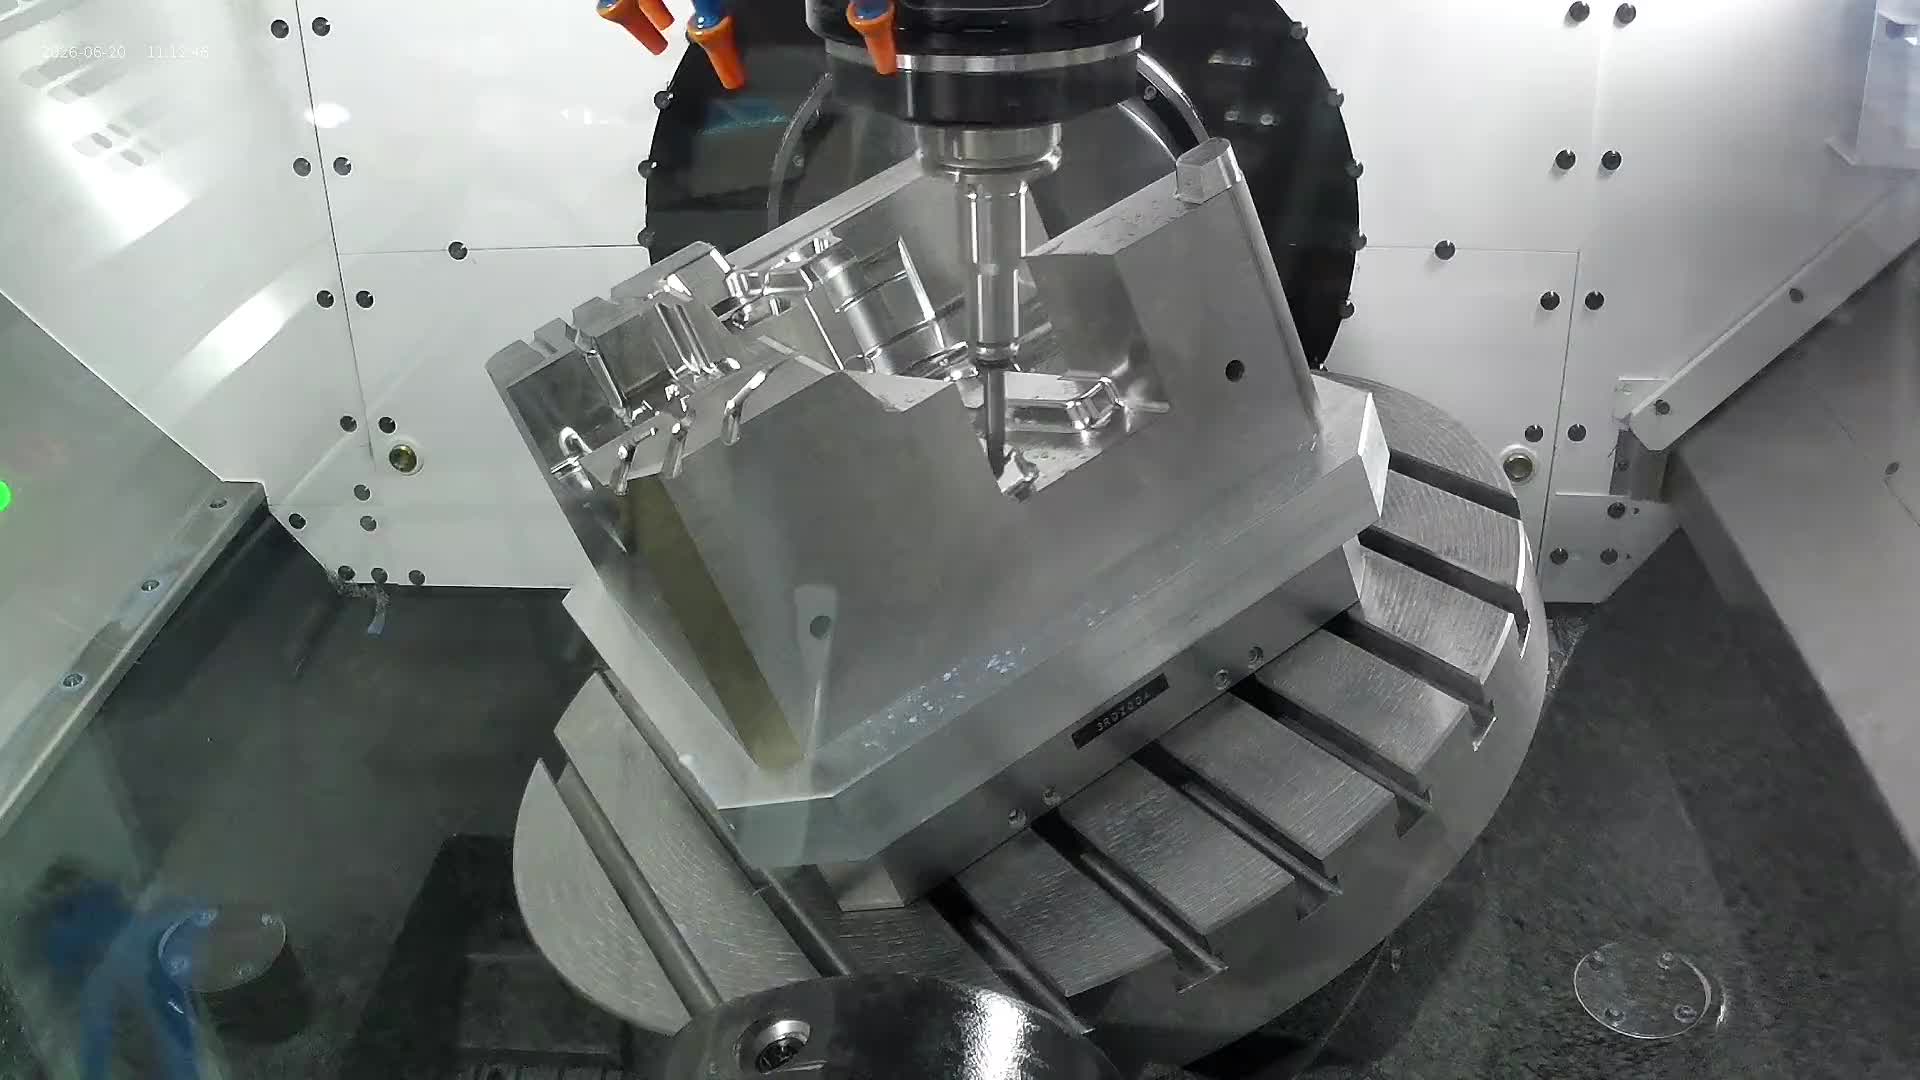
从物理到控制,五轴联动“丝滑”呈现
得益于DD直驱旋转轴与BC摇篮构型,工件旋转更加匀速、平滑 。
这种 “物理高刚性+控制高优化” 的组合,不仅让模仁表面纹路细腻,更省去了繁琐的后续手工研磨 。
通过硬铣削技术替代传统工艺,我们不仅是在压缩时间,更是在重构模具加工的品质底线。
文章来源:UNITED MACHINING
图片来源:UNITED MACHINING
转载平台:微信公众号
责任编辑:朱晓裔
审 核 人:李峥
热点文章
-
-
第六届工业母机高质量发展论坛在浙江温岭召开
2026-09-14
-
半导体行业白皮书丨DMG MORI: 工艺腔壳体加工
2026-09-15
-
【机械工业领航奖调研 · 广东站】装备制造企业的差异化突围路径
2026-09-14
-
光维科技丨GCC-6D国产六自由度激光干涉仪——一次装调采集所有误差
2026-09-17
-
中国创新,服务全球精密制造|AMB现场直击,中国高端五轴扎根欧洲
2026-09-18
-
钣金加工技术的小宇宙!年度行业盛会,倒计时25天
2026-09-17

评论
加载更多