高效实现全自动折弯快速入门
折弯成形是装备制造、电气柜体、电梯、厨卫与新能源结构件的共性基础工艺。当前,下游行业交付周期与成本要求持续收紧,而折弯工序长期依赖熟练工人的手感与经验,用工波动推高人力成本。同时客户需求由大批量少品种向多品种小批量切换,换线频次上升,对柔性与一致性要求同步提高,折弯工序的自动化水平成为企业交付能力的关键变量。ByCell Bend Smart 智能折弯单元叠加自动上下料、过程检验与智能编程,使批量生产摆脱对个别熟练工的依赖,并以可承受的投入获得稳定一致的成形质量。
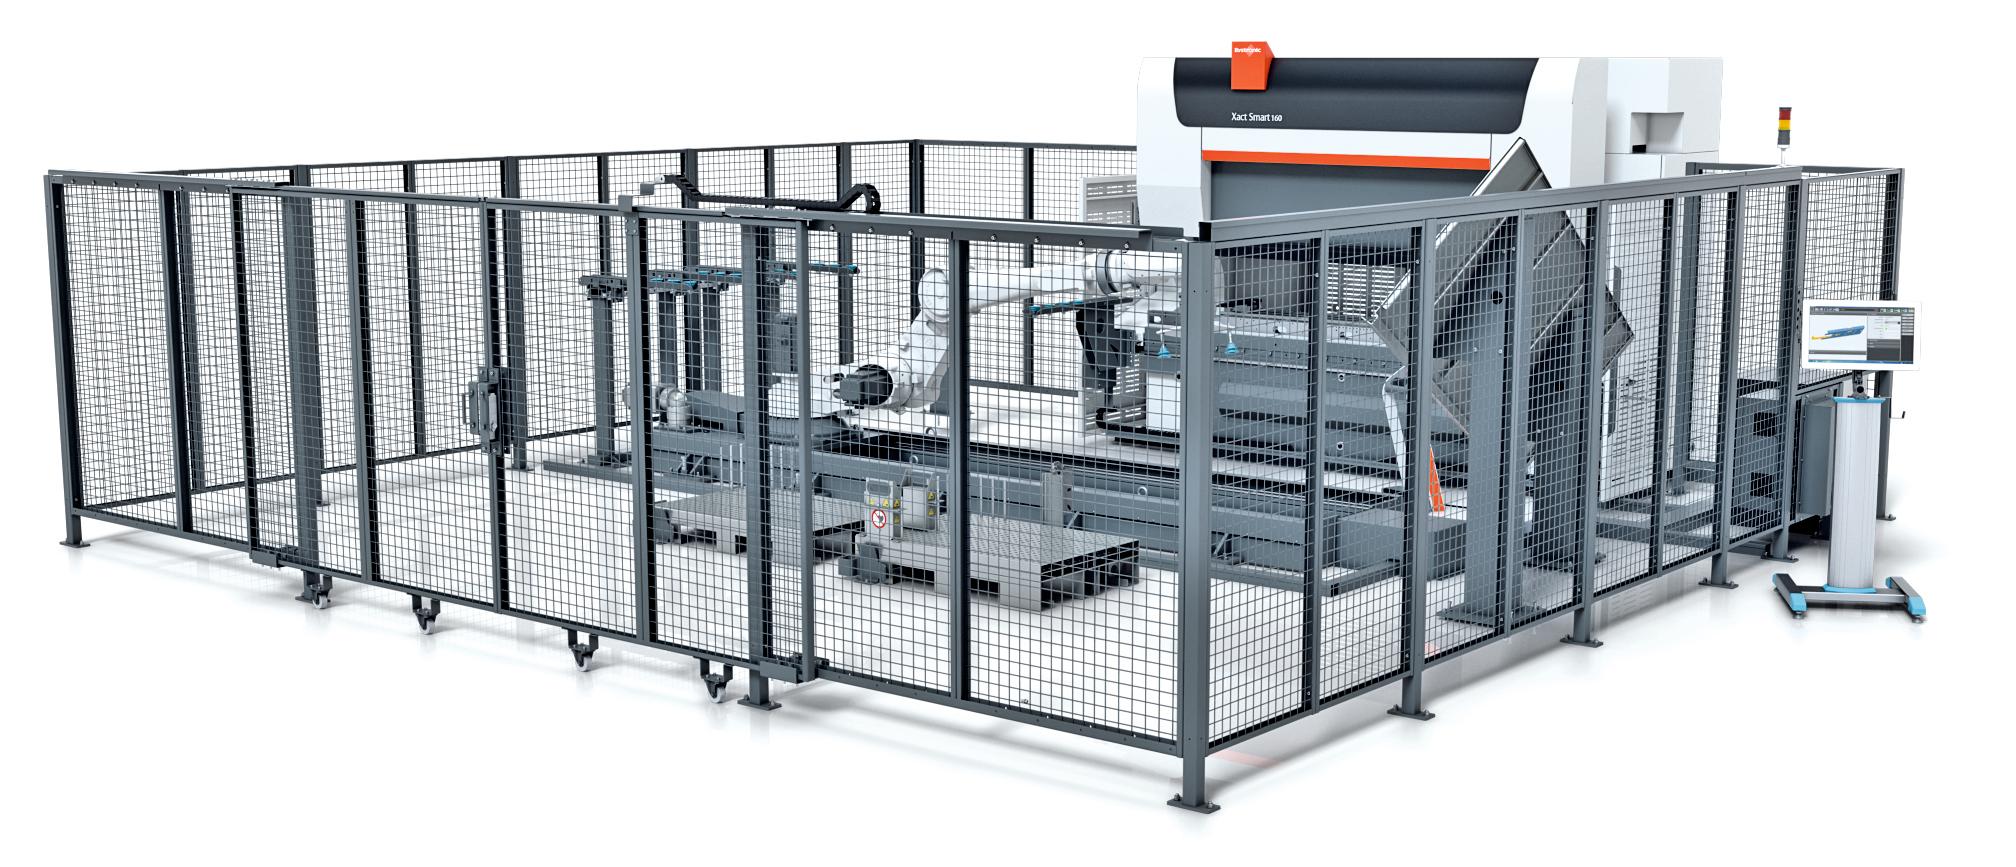
ByCell Bend Smart 折弯单元
精度为基:世界级折弯技术与过程检验
折弯单元以 ByBend Smart 系列折弯机为本体,其成形精度由机床结构与补偿机制共同决定。折弯时板材受侧向力产生弹性变形,机床工作台与活动梁在负载下发生变形,导致长工件两端与中部角度不一致,尤其在长工件与高吨位工况下更为明显。ByBend Smart 采用动态挠度补偿系统,实时感知材料强度,自动调整压力输出与活动梁目标位置,确保长工件角度一致性不高于±0.5°;同时依据来料实测板厚偏差自动修正补偿参数,使不同批次板材获得一致的成形结果,减少因材料波动反复调机。
模具更换采用 RF-A Pro 液压夹紧系统,夹紧与松开由液压驱动,换模时间约为 2 min,压缩非生产等待。操作辅助方面,光带向导OBGS以光带指示模具安装位置,明确工件与模具的放置基准,降低对操作者空间判断的经验依赖,缩短上岗培训周期。
过程检验由光角检测LAMS完成。LAMS 在折弯区布置激光测量装置,于折弯与回弹过程中对工件角度作实时光学测量,并将实测值反馈至控制系统进行判定。该方式把角度确认从事后抽检前移至折弯过程在线,使批量生产在无人值守下仍保持可追溯的合格水平。在电气柜体和电梯门板等需后续装配的场景中,±0.5°的稳定控制从源头减少门缝不齐和螺孔错位等装配偏差,降低下游返修与现场整改成本。
智能为用:工件识别与模块化配置
自动产线的效率瓶颈常常不在折弯动作本身,而在换线与调程。本单元引入工件识别Part ID:在工件或流转料盘上粘贴条码或二维码,上料前由读码器扫描,系统按 Part ID 索引程序库,自动调取该工件的折弯顺序、模具开口、后挡料位置与机械手抓取坐标,省去人工选程与手动输入。该数据流的链路为“扫码-索引-调程”,使小批量多品种订单在产线上连续流转:上一件折弯完成,下一件扫码即切换程序,换线基本不产生额外停顿,并从源头排除选错程序、输错参数等人因失误。
在配置策略上,折弯单元提供多种规格,对应不同的工件尺寸、重量与产能跨度,企业按当前产品结构与投资节奏选配,不为冗余能力提前付费。模块化框架保留远期扩展空间:伴随业务增长,可在既有框架内扩展抓具工位、料架容量与上下料节拍,避免一次性重资产投入带来的沉没成本。
价值为实:减人、节能、更安全
自动上下料使工件在折弯机与料架间自动流转,操作者转为监控与补料角色。抓具可自动更换,最多支持 5 个抓手工位,适配不同外形工件而无需停机换夹具,覆盖多品种混线场景。
安全方面,单元配多重安全系统:通过区域监控与速度监控,在人员进入或靠近危险区时自动降速或停机,降低人机协作中的职业伤害风险。
能耗方面,全套折弯单元采用伺服驱动,按需输出功率:仅在折弯动作时消耗主功率,空载与待机阶段能耗显著降低。伺服电机在折弯行程输出扭矩,回程与待机转入低功耗状态,整体电耗随实际加工节拍变化。
热点文章
-
全维迭代破解量产痛点
2026-09-24
-
WorldSkills 2026 | 以精密铸匠心,DMG MORI助力世赛团队全面就位
2026-09-21
-
从经验驱动到数据驱动:汽车动力总成工艺的数字化跃迁
2026-09-23
-
SW丨工程之艺,闪耀 AMB 展会:适配大小批量生产的跨行业解决方案
2026-09-21
-
机械行业案例 | 如何通过三维扫描实现一台 8.5 兆瓦的电动马达的逆向工程
2026-09-23
-
D-Tube HS高速激光切管机【新品首发】
2026-09-22
-
OptimScan Q系列 | 计量级高精度,加速车灯透镜等精密光学零部件制造升级
2026-09-23

评论
加载更多