瓦尔特丨叶根轮槽加工速度提升70%
汽轮机加工代表着最严苛的切削加工挑战之一:零部件尺寸极大、装夹困难,材料难以切削,同时还需满足严格公差,并伴随漫长的加工时间。凭借可靠、创新且极具成本效益的解决方案,瓦尔特已在这一领域确立了领先地位。对于瓦尔特而言,中国蓬勃发展的能源行业正成为一个不断增长的重要市场。在这里,瓦尔特凭借先进的刀具解决方案,数十年来一直是客户值得信赖的合作伙伴。能源设备制造商能够从更稳定的加工过程、出色的表面质量以及缩短的加工时间中获益。目前,瓦尔特由42名经验丰富的加工专家组成的团队,为该地区160家能源行业客户提供服务。
汽轮机制造中的挑战:复杂性与精度
汽轮机转子加工堪称最具挑战性的切削加工任务之一。转子长度最长可达15米、重量超过300吨,其加工通常需要数月时间,并可能产生多达80吨切屑。
其中一个尤其耗时的步骤,是铣削枞树形叶根槽。这些轮槽对于汽轮机叶片的尺寸精确安装至关重要,确保叶片在后续运行中能够承受极端的机械应力和热应力。该类工件通常采用高强度、耐热钢材料。其型线精度所需公差通常小于20微米,表面质量则需达到<Ra 3.2。
如果几何形状不准确,运行过程中叶片载荷分布不均的可能性将显著增加,并最终可能导致叶片失效——进而造成整台汽轮机停机。极其光滑的表面则有助于确保槽型在汽轮机运行过程中承受高物理载荷时,仍具备耐磨性和稳定性。
这对切削刀具提出了极高要求。毕竟,切削刃处产生的热量必须通过刀具、排屑和冷却润滑液进行全面控制。这意味着刀具切削刃的磨损较高,必须在数次切削行程后重新修磨,或更换新的锋利切削刃。
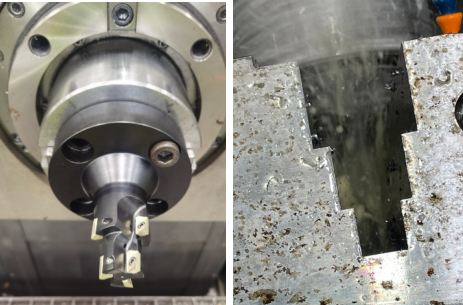
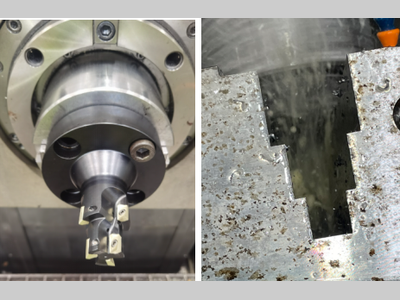
采用配备可转位刀片的Form20铣刀,在第一道生产工序中可靠完成槽的粗铣加工。图片来源:Walter AG
采用瓦尔特可转位刀片解决方案,加工速度最高提升70%
如何应对这一挑战,决定了整个工艺流程的成本效益、效率和质量。这里没有标准化方案。因此,瓦尔特从规划阶段便开始支持客户:即使是高度耐磨的铣削刀具,也只有在与工艺完美匹配时,才能充分释放其效率潜力——反之亦然。
瓦尔特中国于2023年为全球最大的汽轮机制造商之一实施的一个项目,充分展示了通过定制化工艺能够获得多大的效率提升。客户需求是缩短660MW和1GW机组低压转子的加工时间,尤其是复杂枞树形槽(Form 20型线)的加工时间。对于26NiCrMoV14-5等难加工材料制成的工件(硬度约250 HBW),由于槽长极大(本案例中为310mm),必须采用高度稳定的加工工艺。此前客户一直使用标准高速钢铣刀进行该项加工,而瓦尔特中国团队在客户现场通过复杂且贴近实际工况的测试,证明了改用模块化可转位刀片系统能够带来显著的经济效益和质量优势。
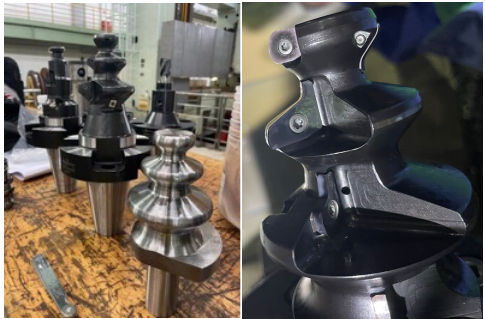
在加工过程中,改用瓦尔特模块化可转位刀片系统可带来显著的经济效益和质量优势。图片来源:Walter AG
工艺设定与刀具配置
为完成槽型的完整加工,项目采用了一套相互协调的刀具组合,并将工艺划分为清晰明确的阶段:
· 粗铣:采用可转位刀片式阶梯铣刀,通过多次分层切削可靠完成材料粗加工。
· 倒角/底切:采用成型铣刀,对粗加工过程中形成的锐边进行圆角处理,并去除最低凹槽处的材料。
· 半精加工(全槽加工):采用可转位刀片式成型铣刀,加工出精加工所需的0.4mm成型余量。
· 精加工(精密精加工):最终精加工采用可转位刀片式精加工成型铣刀完成。瓦尔特是全球唯一掌握该技术的供应商。
这些刀具均为瓦尔特非标刀具,并基于现有产品组合中的成熟解决方案开发。
通过将冷却液直接输送至切削刃的一体化内冷设计,可确保高效的切屑形成和排出。在实际应用中,这带来了受控且均匀的切屑形态(银白色螺旋切屑),并将工件边缘区域的热应力降至最低。
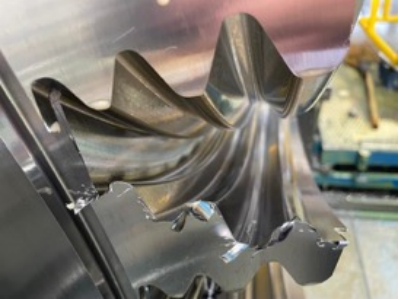
枞树形槽的超光滑表面,确保槽型在汽轮机运行过程中承受高物理载荷时仍具备耐磨性和稳定性。图片来源:Walter AG
出色的表面质量与尺寸精度
与传统刀具相比,新的工艺设定能够提升切削参数。每个槽的纯加工时间从168分钟缩短至54分钟。
除生产效率提升外,零部件质量是客户改用瓦尔特可转位刀片铣刀的另一项决定性因素。精加工后,圆弧处不会留下过渡痕迹;所有圆弧均实现完全平滑过渡,因此最终表面质量优于传统高速钢精加工刀具所能达到的效果。加工表面的尺寸精度与配合可靠满足槽型试件检测的严格标准。
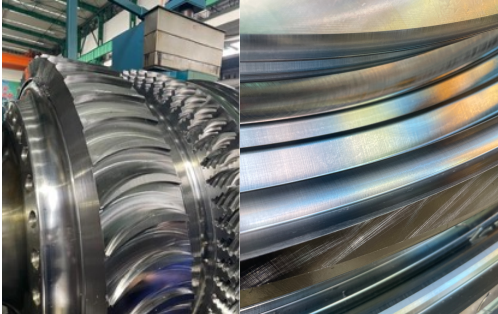
凭借出色的尺寸精度和配合度,完成精加工的零部件满足槽型试件检测的严格标准。图片来源:Walter AG
所使用的刀具同样展现出卓越的耐磨性:即使在真实工况下完成完整加工后,可转位刀片也未出现微崩刃,前刀面也无明显磨损。这有助于延长刀具寿命,并降低刀具成本。
文章来源:瓦尔特
图片来源:瓦尔特
转载平台:企业供稿
责任编辑:朱晓裔
审 核 人:李峥
热点文章
-
沈阳精锐“缸盖加工智能柔性生产线”顺利完成验收交付
2026-11-02
-
沈阳精锐数控机床有限公司新品发布—F3570z2大型双主轴翻板加工中心
2026-11-02
-
把产业现场搬进实训室|拓璞 TF500 亮相全国 AI 技能大赛
2026-11-05
-
拓璞数控服务载人登月
2026-11-03
-
澳克泰工具丨国产替代再进阶 填补航空机匣切槽应用空白
2026-11-03
-
伊萨以先进搅拌摩擦焊技术助力NASA阿尔忒弥斯二号(Artemis II)任务
2026-11-04
-
瓦尔特丨叶根轮槽加工速度提升70%
2026-11-05