臂车转台机加工刀具选型与工艺协同优化
王嘉伟 于潜 王海州 卜鹏云 李增明 王宇
(1. 山西太重工程起重机有限公司 山西省 太原市 030000)
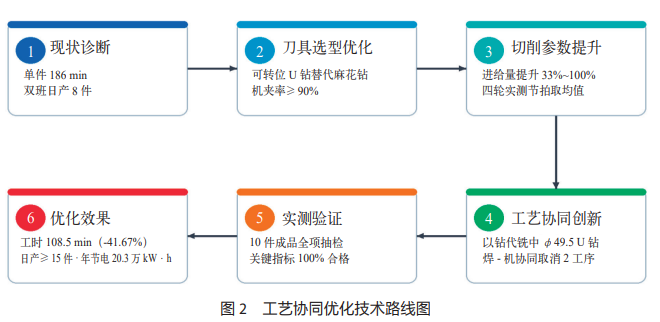
摘要:针对臂式高空作业车转台产能不足、节拍长、能耗高,以TZPZ220 KEF-L直臂式平台转台为对象,依托GMC2550 RF镗铣床,提出刀具-切削-焊-机协同三维工艺优化。刀具优化:可转位U钻(φ18/17.5/49.5)替麻花钻,变幅连接孔以钻代铣;参数优化:关键工序进给量提33%~100%;工艺协同:焊前预留余量取消2道补偿工序。结果表明:单件工时186 min→108.5 min(优化率41.67%);双班日产能8件→15件(+87.5%);10件抽检尺寸与形位公差合格率100%;年节电约2.03×10⁵ kW·h(折标煤24.9 tce)。
关键词:转台;刀具选型;切削参数优化;焊-机协同
中图分类号:TG506
0 引言
臂式高空作业车(后文简称臂车)是工程建设与高空维护领域广泛应用的专用作业装备,转台作为连接底盘与臂架系统的核心承载与回转部件,其加工精度直接影响整机的回转平稳性、装配质量与作业安全性[1-2]。本文加工对象为TZPZ220 KEF-L直臂式高空作业平台20米(图号X60036.31.01.00),材料为低合金高强度结构钢Q355 B,加工设备为GMC2550 RF龙门式数控镗铣床。原工艺条件下,单件机加工时186 min,双机双班满负荷生产日下线仅8件,与订单需求的15件/天存在明显缺口,已成为制约产线交付能力的瓶颈工序。
围绕切削工艺提效与降耗,国内外学者已开展大量研究:铣削工艺参数多目标优化方面,通过正交试验与智能算法构建参数与质量、效率间的映射关系,可实现材料去除率与表面质量的协同提升[3];孔加工刀具方面,可转位浅孔钻的径向力平衡与孔径误差控制研究表明,该类刀具在大直径孔高效加工中具有显著优势[4];加工过程能耗与碳排放方面,刀具寿命-碳排放联合预测、比能耗建模及碳排放量化边界等方法为工艺低碳化评价提供了理论基础[5-8]。然而,上述研究多聚焦于单一工序或单一目标的优化,针对大型焊接结构件刀具-参数-工序协同的系统化工程实证仍相对缺乏。
本文基于生产现场实测数据,提出三维工艺协同优化方法并付诸工程验证,主要创新点包括:(1)以可转位U钻替代高速钢麻花钻,并建立刀具选型方案;(2)提出变幅连接孔以钻代铣工艺,大直径孔一次钻成;(3)建立焊-机工序协同机制,通过焊前预留取消2道焊接变形补偿机加工序;(4)以10件成品抽检与近两个月的生产实绩完成工艺验证与节能折算。
1 转台加工工艺现状与问题分析
1.1 零件加工内容与关键特征
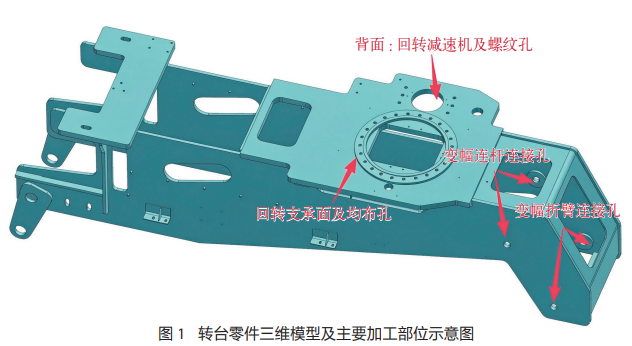
转台为大型板焊结构件,轮廓尺寸约2.5 m×1.4 m×0.6 m,三维模型及主要加工部位如图1所示,核心加工特征包括:(1)回转支承面及均布孔——φ528 mm台阶安装面(平面度≤0.10 mm)与24×φ18 mm均布孔(孔深60 mm),为零件主安装基准,直接决定转台回转精度;(2)回转减速机安装面及螺纹孔——φ200 mm台阶孔与6×M20螺纹孔(孔组位置度140±0.5 mm),承担驱动机构定位与紧固连接;(3)变幅连杆孔与变幅折臂连接孔——4×φ50 mm孔系(平行度≤0.20 mm、同轴度≤0.15 mm、垂直度≤0.15 mm),属运动副配合部位;(4)变幅机构连接孔内端面——影响变幅油缸销轴装配对中性。
1.2 原工艺效率瓶颈分析
基于现场加工节拍记录与工艺文件梳理,原工艺存在三方面核心问题:其一,切削参数偏于保守,主轴转速与进给量未充分发挥GMC2550 RF的设备刚性与功率冗余,材料去除率偏低;其二,刀具选型针对性不足,φ18 mm均布孔与φ17.5 mm螺纹底孔采用高速钢麻花钻,φ50 mm变幅孔采用φ25 mm方肩铣刀分层铣削,刀具刚性差、排屑不畅;其三,工序排布与走刀路径不合理,为补偿焊接变形而设置的临时铣面与反锪内端面工序叠加,且每件均需雷尼绍测头找正(约25 min/件),空行程与辅助时间占比高,最终造成单件周期过长、产能不足。
2 刀具选型与加工工艺优化
2.1 刀具选型优化
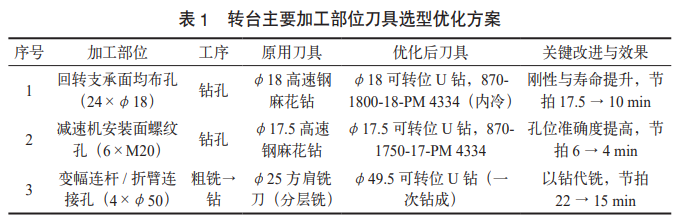
结合各部位加工余量、表面质量要求与材料切削加工性,对原刀具方案进行系统优化:优化方案见表1。累计节省时间16.5 min。
2.2 切削参数优化
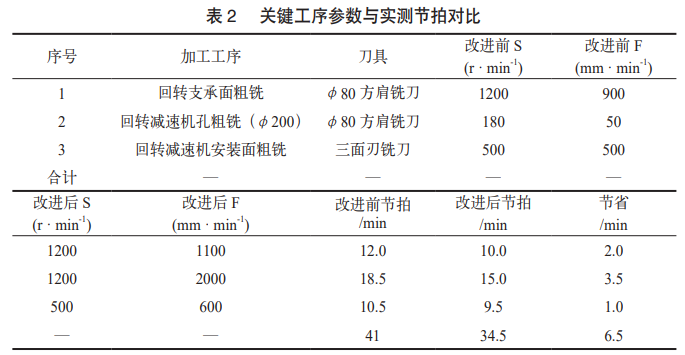
在机床额定参数、刀具寿命与加工精度三重约束下,按照粗加工重切除、半精加工匀余量、精加工保精度的原则提升并匹配主轴转速S与进给量F。关键工序参数与实测节拍对比见表2。累计节省时间6.5 min。
2.3 工艺联合创新:焊-机工序协同
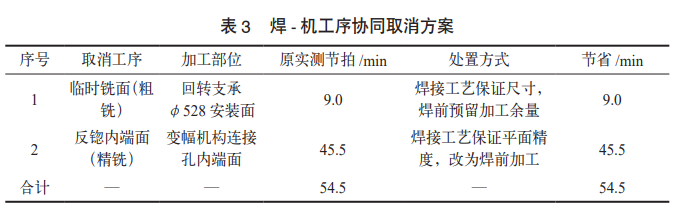
转台焊接后存在角变形与平面度偏差,原工艺设置临时铣面与反锪内端面2道补偿工序。通过焊接变形实测、焊接顺序优化与工装约束改进,将加工余量前移至焊前预留,取消2道机加工序,实测合计节省54.5 min/件,方案见表3。
3 整体优化效果
综合改进并叠加三轮参数,单件加工工时节省构成如下:刀具选型16.5 min;参数优化6.5 min、焊-机协同54.5 min、单件累计节省77.5 min,单件机加工时由186 min降至108.5 min,工时优化率41.67%。
4 加工精度检验结果
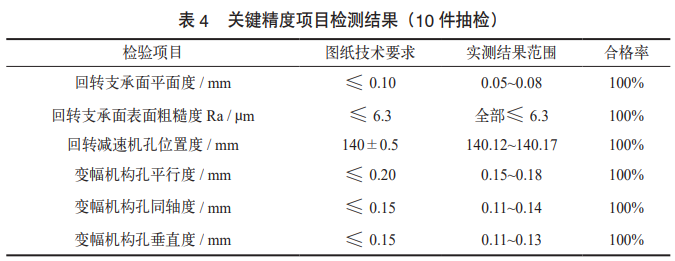
为验证优化工艺的可靠性与稳定性,随机抽取优化工艺加工的10件成品转台,依据图纸技术要求对关键尺寸、形位公差及表面粗糙度进行全项检测。检测结果见表4。检测结果可以看出加工精度稳定,优化工艺具备批量投产条件。
5 加工工时与产能对比
结合双班16 h工作制,分别核算优化前后单件工时与产能,结果见图3。
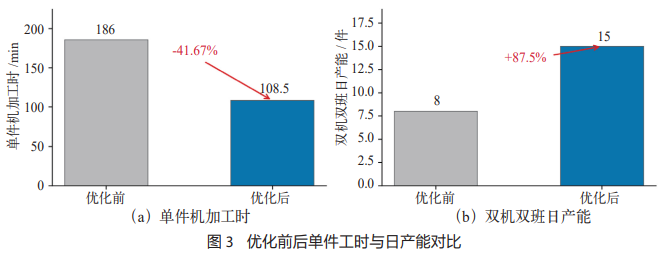
工艺优化后,双机双班日产能稳定达到15件以上,超额完成产能目标。
6 能耗与碳排放估算
本文按设备开机加工时段的等效耗能进行折算:单件节电量 E=P×Δt,其中P为整机平均输入功率,Δt为单件工时压缩量。参数假设:①参照同规格龙门镗铣床主轴电机额定功率(约45 kW)并计入切削负载率与辅助系统,取整机平均输入功率P≈35 kW;②年产量按双班300个工作日、日产15件计,即4500件/a;③标准煤折算系数取0.1229 kgce/(kW·h)(GB/T 2589—2020)。折算结果见表5。
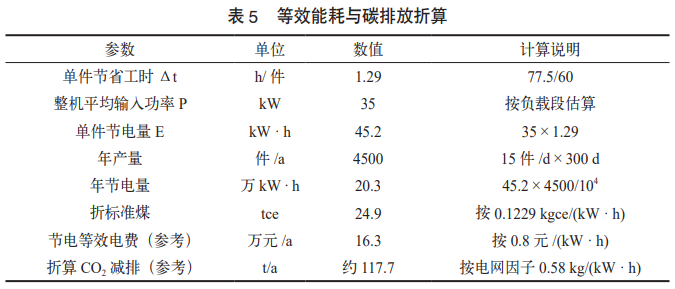
由表5可知,仅计入工时压缩一项,年节电量即达2.03×10⁵ kW·h,折标准煤约24.9 tce。
7 结论
本文针对臂式高空作业车转台机加工产能不足、节拍长、能耗高的问题,提出并验证了刀具选型、切削参数与焊-机协同的三维工艺协同优化方法,主要结论如下:(1)构建了以可转位机夹刀具为主线的刀具选型方案。φ18/φ17.5/φ49.5可转位U钻替代高速钢麻花钻,刀具刚性、寿命与排屑性能显著提升。(2)提出了变幅连接孔以钻代铣与焊-机工序协同的工艺创新。φ49.5 U钻一次钻成大直径孔,并通过焊前预留取消2道焊接变形补偿工序。(3)单件机加工时由186 min降至108.5 min。工时优化率41.67%,双机双班日产能由8 件稳定提升至15件以上。(4)完成了精度与节能的双重验证。(5)节能减排。年节电折算约2.03×10⁵ kW·h、折标准煤24.9 tce。
参考文献
[1] 何瑞德, 胡光忠, 陈婷婷, 等. 折臂式高空作业车回转工作台的设计[J]. 重型机械, 2023(3): 107-114.
[2] 朱生伟, 吴宗保, 张昌富. 高空作业平台转台结构和高空作业车: 中国, CN121516797 A[P]. 2026-02-13.
[3] 唐超兰, 谢义. 6061铝合金铣削工艺参数多目标优化[J]. 广东工业大学学报, 2020, 37(5): 87-93.
[4] 项兴东, 刘伟, 宋步光, 等. 基于径向力的可转位浅孔钻加工孔径误差研究[J]. 工具技术, 2020, 54(4): 73-78.
[5] 李超文, 尹瑞雪. 基于刀具寿命及工艺碳排放预测的数控铣削参数优化研究[J]. 工具技术, 2023, 57(9): 80-85.
[6] 吴利斌, 张彦彬, 张萌萌, 等. 切磨削加工碳排放: 模型和工艺能力[J]. 制造技术与机床, 2026(1): 73-91.
[7] 鲍宏, 杨硕, 姚航, 等. 小样本下基于比能值和ELM-AdaBoost的数控铣削能效优化模型构建方法[J]. 中国机械工程, 2026, 37(4): 821-830.
[8] 李聪波, 崔龙国, 刘飞, 等. 基于广义边界的机械加工系统碳排放量化方法[J]. 计算机集成制造系统, 2013, 19(9): 2229-2236.
热点文章
-
全链协同·智创共赢:精雕科技2026新品发布会集中亮相五款精密数控加工中心
2026-11-10
-
五十载积淀再启新程 巍亚数控机床新工厂投产为高端装备产业注入新动能
2026-11-10
-
以技能应答AI时代,以赛事链接产教融合——第二届“郑钻杯”数控技术与工业软件大赛完美收官
2026-11-16
-
校企协同 共育智造新才 | 拓璞数控签约中国新高教集团,与云南工商学院探索产教融合新模式
2026-11-12
-
聚焦前沿,共塑未来 | 魏因加特纳受邀出席2026第十届中国国际塑料机械产业发展大会
2026-11-12
-
CREAFORM 形创科普台|飞机表面出现凹陷,维修人员如何快速精准评估?
2026-11-11
-
IMAO今尾【新品介绍】转拇指型锁紧器(薄板用收销式)|松开自动收销,减少装拆干涉
2026-11-16