齿轮箱油液状态在线监测技术研究现状
许赟莉1 张斌2 胡志红2 王宇2 王哲2 袁晓宁2 靳景润2
(1.山西煤炭运销集团阳泉有限公司 山西省 045000 2.清华大学天津高端装备研究院 天津市 300300 )
摘要:齿轮箱润滑油品的检测分析模式已从传统单一的实验室检测,逐步发展为离线检测与在线数据监测诊断协同运作的体系。在装备运维智能化的大趋势下,开发润滑剂在线监测技术已成为必然选择。通过部署油液性能实时感知系统,动态跟踪润滑介质的劣化进程,并适时实施主动干预策略,能够有效控制因油品性能下降而引发的关键传动系统机械故障。因此,构建贴合设备实际需求的润滑管理模型,建立完备的设备润滑运维体系,已成为当务之急。文章分析了齿轮箱油液监测技术的发展现状及其在设备运行维护实际场景中的应用情况,依据工业应用中油液监测技术的相关标准,深入剖析智能运维环境下齿轮箱油液在线监测技术面临的挑战,总结该技术实际应用现状与问题,并且对油液状态在线监测技术未来的研究方向提出建议。
关键词:在线监测;润滑剂;传感器;齿轮箱
0 引言
随着工业设备数量的快速增长,其产能及运维成本等也在持续扩大,设备产生故障的概率随之上升[1]。因设备安装位置、运行环境及功能各异,润滑故障表现不同。国内外研究统计表明,故障多发生于齿轮箱、主轴等摩擦部件,其中轴承润滑不良引发的故障占比最高。齿轮箱润滑问题是导致设备停机时间最长的关键故障环节,对整台设备经济效益造成冲击[2-3]。
齿轮箱状态监测与故障诊断主要有振动监测和油液监测两个方向。振动监测通过加速度仪采集特征信号,应用广泛但对低转速部件及早期故障识别率低;油液监测分为油状态劣化分析和磨损粒子分析,能有效弥补振动监测的局限。以齿轮箱为例,当故障由齿轮磨损引发时,油液磨粒检测技术灵敏度更高,可更早捕捉故障初期迹象,已成为设备状态监测和故障预警的关键技术手段[4-8]。
当前国内齿轮箱油液在线监测技术虽有产品问世,实验室监测效果较好,但实际应用受现场环境限制,距大规模工业应用差距较大。生产中仅少数设备搭载在线监测传感器,且因多种因素未达预期效能。而传统离线油液分析凭借成熟流程和认知基础,仍是国内齿轮箱油液监测核心。因此,开展油液在线监测技术研究,结合其实际应用痛点,与齿轮箱故障预警及装备智能运维结合,对提升设备运维效益具迫切现实意义和经济价值。
1 齿轮箱油液监测技术的研究现状
目前油液监测主要采用离线检测方式,即现场取样后在实验室检测并反馈结果。实验室检测精度高、重复性和再现性好,检测指标全面,能精准评判油液状态和装备运动副磨损情况,但检测周期长,难以及时察觉油液状态异常,故障预警不及时。随着传感器技术发展,油液在线监测技术弥补了离线检测的不足,可实时预警装备故障,结合信息技术和网络技术实现装备智能运维,成为装备运维智能化的必然选择。油液在线监测指标主要有判断油品润滑性能的理化指标和判断设备磨损状态的磨粒信息监测两大类,以下梳理这两方面的研究进展。
1.1 油液磨粒在线监测技术
在齿轮箱故障诊断中,油液磨粒检测是有效手段,通过分析运转中磨损产生的磨粒判断故障。相比振动监测技术,其核心优势是通过固体颗粒物检测实现动力机械早期预警。现阶段,油液磨粒在线监测技术研究聚焦于磨粒在线监测传感器技术及测量数据与磨损状态的内在联系分析,主要有铁谱法、光谱法和电磁感应法等,都能实时监测油液中磨粒数量,且各有利弊,如表1所示。
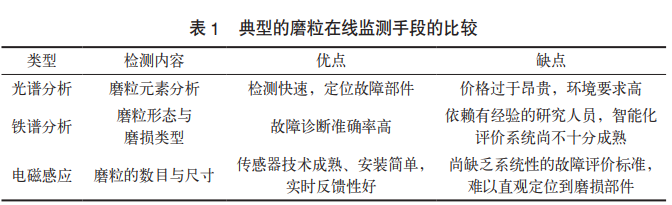
光谱分析与铁谱分析受环境、成本及人工依赖等因素限制,实际应用少且在线传感器成熟度低。目前国内外工业化应用的磨粒监测传感器多为电磁感应类,可探测不同尺寸磨粒并按尺寸区间统计颗粒浓度[9-11],国内已进入应用研究阶段。
在实际应用中,电磁感应式磨粒在线监测传感器存在两大问题:一是监测精度不足,小尺寸磨粒探测下限高,且流速、温度等动态因素干扰磨粒数量统计,导致磨损量统计不全面;二是监测指标单一,仅能获取磨粒数量与尺寸,难以科学评估设备磨损状态。国内外学者对在线监测结果与磨损部件健康状态的关系展开研究[13-15],但研究多聚焦于磨粒与故障关系以及传感器理论,未建立数据与故障的定量关联。国内已研发出多款产品,因为传感器精度和监测指标有限,磨损故障在线预警技术仍处于发展阶段,工程应用范围仍较有限。
1.2 油液理化指标在线监测技术
油液理化性能指标包括粘度、酸值、水分等,当前在线监测技术主要聚焦运动粘度、水分和介电常数,三者分别反映润滑性能稳定性与油液变质过程:粘度异常致润滑油失效,水分增加降低抗磨性,介电常数改变体现污染变质。现有在线监测传感器已应用于上述指标检测,一些监控系统可同步测量铁磁颗粒浓度、粘度等多指标并实现智能评估报警。当前技术重心集中于数据采集与多指标传感器集成,但在油液性能精准评估及变质程度判断上仍存在不足,需进一步优化。
2 油液监测技术在设备运行维护中的应用现状
2.1 整体应用:离线为主 在线起步
现有的设备维护保养主要有事后维修和计划维修两种方式。计划维修按监督导则定期(3 个月或半年)进行,不利于大部件早期故障发现,无法实时掌握设备运行状态;事后维修则存在维修时间长、成本高的不足,易造成严重经济损失。在线油液监测可在设备运行时实时、不间断监控润滑大部件状态指标,结合大数据分析,对润滑油引发的摩擦、磨损、润滑等问题进行预警。但从实际应用来看,目前行业仍以离线监测为主,在线监测处于初步应用阶段,尚未形成规模化落地。
2.2 离线监测:当前工业应用的核心手段
现阶段,离线实验室检测结果仍是设备运维中非常有效的油液监测手段,在电力、煤炭及化工等多行业齿轮箱运维中广泛应用。其核心应用场景与价值体现在两方面:
状态诊断与故障预警:油品的各项检测指标(如磨粒含量、运动粘度、水分等)与设备磨损状态及润滑状态高度相关,通过实验室精准检测,可判断润滑油状态,降低事故发生率。例如,在风电齿轮箱运维中,若油液磨粒含量出现异常变动,通常意味着齿轮或轴承存在异常磨损,工作人员可基于实验室检测结果排查故障部件;在煤炭开采设备齿轮箱监测中,通过检测油液总酸值与机械杂质,可提前发现润滑失效风险,避免设备停机。
润滑成本优化:借助离线油液监测,可将传统 “定期换油” 模式转变为 “按质换油”。参考油液监测的具体结果(如运动粘度是否超出新油 ±15%、水分是否高于 0.1% 体积占比等经验阈值)判断是否注入新油。这种按质换油的模式在工业领域已形成成熟应用范式,能够节省润滑成本,在经济性与实用性上优势显著 。
2.3 在线监测:局部试点应用 成效与痛点并存
在线监测技术因实时性优势,被视为未来发展方向,目前已在部分高价值、高风险设备的齿轮箱运维中开展试点应用,但应用范围有限且效能未达预期。
主要应用领域与场景为风电、大型矿用机械、高端机床等领域的关键齿轮箱。在风电行业,部分风电场为降低齿轮箱停机损失(单台风机停机一天损失可达数万元),在海上和部分大功率风机齿轮箱上安装电磁感应式磨粒传感器,实时监测磨粒数量与尺寸,当磨粒浓度超出预设阈值时触发预警,工作人员可提前安排检修,避免齿轮箱 “突发失效”;在大型矿用挖掘机齿轮箱运维中,在线水分传感器与粘度传感器的组合应用,可实时监测井下恶劣环境下油液的抗污染能力,防止因水分超标导致的轴承腐蚀磨损。尽管试点应用取得一定成效,但在线监测技术尚未大规模推广,核心痛点集中于三方面:一是数据解释难度大,现有传感器仅能获取磨粒数量、粘度等基础数据,未建立“监测数据-磨损状态-失效模式”的准确关联,如设备齿轮箱在线监测显示磨粒数量上升,但无法判断是齿轮磨损还是轴承磨损,仍需结合离线检测进一步确认;二是环境适应性不足,在高温、高粉尘和强振动的工业现场(如钢铁厂轧机齿轮箱、井下矿机),传感器易受干扰,监测精度下降。在线粘度传感器,因现场温度波动,测量误差可达 10% 以上;三是成本与性价比问题,一套在线监测系统初始投入约 5~25 万元,对于中小型企业或低价值设备而言,投入回报周期长,制约了应用意愿。
2.4 应用趋势:离线与在线协同,向智能化融合发展
未来,油液监测技术的应用将呈现 “离线检测兜底、在线监测预警” 的协同模式。一方面,离线检测仍将在精度要求高、故障排查复杂的场景中发挥核心作用;另一方面,随着传感器技术优化、智能评价系统开发(如建立基于 AI 的故障预测模型),在线监测将逐步扩大应用范围,尤其在大型装备智能运维中,通过在线监测实时采集数据,结合云平台大数据分析,实现 “预警 - 诊断 - 维护建议” 的全流程智能化。例如,某风电运维企业正构建“在线传感器+云端诊断平台”系统,在线监测数据实时上传至云端,平台通过机器学习算法识别磨损趋势,自动生成维护方案,预计可将齿轮箱运维效率提升 30%。
3 油液监测技术在工业设备应用的标准
伴随油液监测技术迅猛发展,国际与国内标准化机构的标准目录中,纳入了越来越多油液监测技术应用标准。本部分对这些技术的应用现状进行简要阐述,并分析其未来发展趋势。
3.1 现有的关于油液检测的技术标准
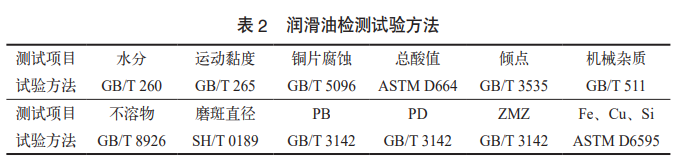
现阶段,油液离线检测技术标准主要包含油品检测手段与油品质量评判准则。其中,既存在 ASTM、ISO 这类被广泛认可的国际标准,也有国家及行业各自制定的标准。在现行的离线检测标准架构内,检测方法类的标准数量占比颇高,然而关于指标性能评估的标准却相对稀缺。在实际的油液性能评估工作中,大多依据行业长期积累的经验数值来进行判断。比如,将运动粘度控制在不超出新油粘度 ±15% 的范围,以及把水分含量限定在不高于 0.1%,作为重要的参考指标。主要检测标准如表2所示。
3.2 相关技术标准的发展趋势
现有齿轮箱油液监测技术的标准主要集中在离线检测上,在线监测的相关技术标准很少。国内尚无油液在线监测技术在工业应用的相关标准,国际上,仅美国ASTM协会于2014年颁布了应用于齿轮箱和动力传动系统的电磁感应磨粒传感器的使用标准,该标准给出了电磁传感器在齿轮箱上的安装方法、监测指标要求以及两种确定磨粒数量和浓度预警值的方法。但该标准未涉及油液在线监测的理化性能测量传感器,且其给出的预警值计算方法只针对轴承的磨损未涉及齿轮的磨损状态评价方法。
油液在线监测技术标准的缺失制约了其发展,为推进其在工业中的工程应用,迫切需要建立油液在线监测的方法、测量参数预警值设置方法、润滑磨损状态判定方法等方面的标准。
4 齿轮箱油液在线监测技术存在的问题
基于以上讨论可以发现,目前针对润滑油液在线监测技术存在很多问题,制约了在线监测装备及技术的更广泛应用。
4.1 缺乏评判齿轮箱磨损状态的机理与模型的研究
目前,设备智能运维系统可以在线监测多种运行指标,但是对于齿轮箱而言,其主要的评价手段还是来自于振动监测,而油液在线监测的结果缺少相应理论及数据研究的支撑。现阶段,对于各种在线监测指标、离线检测结果与齿轮箱运行状态(包括磨损状态与润滑状态)之间关联性的研究尚不明确,没有准确适用的数学模型。因此,亟需开展基于故障诊断的判断齿轮箱磨损、失效机制的模型方法研究,为其更高效的工程应用奠定基础。
4.2 缺乏对传感器测量精度与适用性评价的标准
与传统的离线实验室定期检测不同,在线监测技术中最主要的部分是传感器。各种不同原理、不同类型的传感器,其监测指标的准确性及稳定性是我们最关心的。由于油液在线监测领域目前缺乏规范化的评价标准,市场上的传感器水平良莠不齐,很多传感器测试精度不高,其可靠性有待验证。部分传感器与测试技术对环境与前、后端配套的要求相对较高,这也制约了在线监测的更广泛应用。
4.3 缺乏基于监测结果的故障预测模型
目前可用的在线监测传感器存在监测精度与指标受限的问题,如果按照目前的技术方案简单地选取单一非精的指标设置预警限值,无法对设备磨损状态做出准确的评价。因此,开发一套能够综合利用现有有效评价指标进行故障诊断的专家系统显得尤为必要,这也是实现装备智能运维的必然选择。
设备磨损情况和故障危险等级的判断,大多是由各厂商根据经验进行模糊化的推断或预测,对于典型设备在不同工作环境下的磨损状态评价尚缺乏可靠的依据。而建立起这些判断需要基于机理研究与台架测试验证从而确定判定阈值,这也是专家系统建立的最终目标。
5 面向工程落地的应用发展路径与展望
前文系统梳理了齿轮箱油液在线监测技术的研究现状、行业应用格局、标准体系短板与核心技术瓶颈,而任何监测技术的价值最终都要依托工业落地场景体现,本部分从分行业推广策略、软硬件配套落地方案和运维商业模式三个维度明确技术产业化实施路径。
5.1 分行业差异化推广应用方案
结合设备价值、工况与运维需求实行分级部署,避免资源浪费。高价值关键设备,如海上风电、矿机、轧机及盾构机等,停机损失大,应全套集成监测,搭载磨粒、粘度和水分多参数传感器以及边缘计算终端,云端分析磨损趋势。依托行业集中集采降低设备成本,加快规模化应用;通用设备,如小型风机、普通机床和输送机减速器等,应在线离线轻量化搭配,采用低成本单磨粒传感器常态化监控,数据异常时取样离线复测,平衡成本与诊断精度,适配中小企业;老旧设备简易旁路改造,存量老齿轮箱油路改造空间有限,采用插入式、旁路微型传感器,少改动原有管路,低成本补齐存量设备监测能力。
5.2 软硬件配套工程应用优化措施
针对传感器抗干扰弱、数据难以指导维修等现场痛点优化配套方案。前端加装油路预处理组件,过滤杂质、稳流恒温,恶劣工况下将测量误差控制在 5% 以内。依托行业历史油液数据搭建专属故障数据库,训练多参数耦合AI诊断模型,区分齿轮、轴承不同磨损故障。打通监测平台与企业运维、ERP 系统接口,形成预警—派单—检修归档闭环,实现数据驱动视情维修。
5.3 未来应用发展展望
长远来看,随着多参数微型传感器、边缘智能与物联网技术持续迭代,齿轮箱油液在线监测将形成分层化、全覆盖的应用格局。一方面,国家及行业层面逐步完善在线监测测量、校准和判定标准,统一传感器性能评价与预警阈值规范;另一方面,在线监测将和振动、温度、噪声等多源状态监测数据融合,构建齿轮箱多信息融合智能诊断体系,彻底摆脱单一油液监测数据解读困难的局限。
此外,在应用层面,“在线实时预警+离线精准诊断” 的协同模式将成为行业标准运维方案,从高端特种装备逐步渗透至通用工业传动设备,全面替代传统定期换油、定期检修模式,最终实现全行业齿轮箱润滑视情智能运维,大幅降低设备故障停机率与润滑耗材运维成本。
参考文献
[1] 王美琪, 张胜寒, 张秀丽, 等. 风机齿轮箱油液在线监测技术应用综述[J]. 华北电力技术, 2017(7).
[2] 任玉亭. 振动监测技术在风力发电机组的应用[J].内蒙古电力技术,2010,28( 2) : 8-12.
[3] Ribrant J. Reliability performance and maintenance of-a survey of failures in wind power systems[D].Sweden: KTH School of Electrical Engineering,2006.
[4] 霍威. 风电齿轮箱在线油液磨粒检测系统研究[D]. 北京交通大学电气工程, 2014.
[5] 刘忠明,段守敏,王长路.风力发电齿轮箱设计制造技术的发展与展望[J].机械传动,2006,30(6):1-2.
[6] Greco A, Sheng S, Keller J.Material wear and fatigue in wind turbine systems[J].Wear,2013,302:1583-1591.
[7] 陈闽杰,钟龙风,贺石中.风电机组的润滑磨损状态监测与视情维护[C]//2011 年全国青年摩擦学与表面工程学术会议论文集,2011.
[8] Plumlee K, Schwartz C J.Investigating UHMWPE wear mechanisms by decomposing wear debris distributions [J]. Wear,2011,271(9):2208-2212.
[9] 冯伟, 陈闽杰, 贺石中. 油液在线监测传感器技术[J]. 润滑与密封, 2012,37(1): 99-104.
[10] Gebarin Sabrin. On-line and in-line wear debris detectors: what is out there? [J/OL]. Practicing Oil Analysis Magazine,http: / / www.machinerylubrication. com/Read /521 /in-line-wear-debris-detectors,2003-09-01.
[11] Jack Poley. The history of oil analysis[J/OL]. Practicing Oil Analysis Magazine,http://www.machinerylubrication.com/Read/1113/history-of-oil-analysis,2007-11-01.
[12]刘学工. 基于油液监测技术的重型车辆故障诊断研究[D]. 长春理工大学机械设计及理论, 2013.
[13] Stachowiak GW.Numerical characterization of wear partieles morphology and angularity of particles and surfacesTribology International 1998 131:139-157
[14] Sheng S W.Monitoring of wind turbine gearbox condition through oil and wear debris analysis:A ful-scale testing perspective[J].Tribology Transactions,2016,59(1):149.
[15] 林丽, 邓春, 经昊达, 等. 基于油液在线监测的齿轮箱磨损趋势分析与研究[J]. 材料导报, 2018,32(18): 3230-3234.
热点文章
-
全链协同·智创共赢:精雕科技2026新品发布会集中亮相五款精密数控加工中心
2026-11-10
-
五十载积淀再启新程 巍亚数控机床新工厂投产为高端装备产业注入新动能
2026-11-10
-
校企协同 共育智造新才 | 拓璞数控签约中国新高教集团,与云南工商学院探索产教融合新模式
2026-11-12
-
以技能应答AI时代,以赛事链接产教融合——第二届“郑钻杯”数控技术与工业软件大赛完美收官
2026-11-16
-
-
马扎克中国STE系列走心机正式上市,面向新兴行业中小型精密零件加工
2026-11-16
-
聚焦前沿,共塑未来 | 魏因加特纳受邀出席2026第十届中国国际塑料机械产业发展大会
2026-11-12