机械自动化控制技术在数控铣床金属构件加工中的应用
周麟彦1, 2 吴为生2 胡郎君3 吴宇焜2 朱继东2
(1. 浙江省机电技师学院智能制造系 浙江 义乌 322000;2. 金华市长新传动设备研究开发中心 浙江 义乌 322006;3.浙江联宜电机有限公司 浙江 东阳 322118)
摘要:随着制造业向高精度、高效率与高柔性方向发展,传统数控铣床在金属构件加工中面临精度受限、效率低下及适应性不足等挑战。为了提高数控铣床金属构件加工精度,本文系统研究了机械自动化控制技术在数控铣床金属构件加工中的应用,通过优化控制系统架构、改进运动规划算法、加强实时反馈机制,构建了集成化智能加工平台。研究结果表明,该技术能大幅提高加工精度、缩短加工周期、增强加工稳定性。在复杂曲面构件加工中,自动化控制技术通过动态补偿、自适应调节,有效抑制了振动和热变形对于加工质量的影响。该成果不仅为高端制造领域提供了技术支撑,也为数控机床智能化优化明确了方向,对于推动制造业高质量发展具有重要理论价值。
关键词:机械自动化;数控铣床;金属构件;加工精度;智能控制
0 前言
机械自动化控制技术作为智能制造的重要组成部分,其在数控铣床中的应用已经成为提高加工质量的关键路径。目前,国内外学者在数控系统优化、运动控制算法改进及智能反馈机制构建等方面已经取得一定进展,但针对复杂金属构件加工过程中动态扰动的实时补偿、自适应调控机制仍然存在不足。基于此,本研究以机械自动化控制理论为基础,结合数控铣床加工特性,通过系统性技术整合,构建一种能够有效应对加工过程动态变化的智能控制体系,有效满足高端制造对于金属构件加工精度的严格要求。该研究不仅有助于解决当前数控铣床加工中的问题,也为制造业数字化转型提供了重要技术支撑。
1 试验材料与方法
1.1 试验材料
本研究选用 45#钢作为主要加工材料,其化学成 分 为 C 0.42-0.50%, Si 0.17-0.37% , Mn 0.50-0.80%,P≤0.040%,S≤0.040%,具有良好的切削性能。材料经过正火处理,组织结构均匀,晶粒度达到 8 级,为后续精密加工提供了优良的基材条件。同时,采用高精度硬质合金刀具(牌号 YG8)进行切削加工,其硬度为 89-91 HRA,抗弯强度≥1400 MPa,保证了加工过程中的刀具稳定性。
1.2 试验设备
试验采用国产高精 度 数控铣床(型号:VMC-850),配备 FANUC 31 i-B5 系统,具有三轴联动功能,X、Y、Z 轴行程分别为 850 mm、550 mm、 500 mm,最大进给速度为 60 m/min,定位精度达到0.01 mm。设备集成有高分辨率位置反馈装置(光栅尺,分辨率为 0.001 mm),用于实时监测机床运动状态,同步配置了高精度温度传感器(PT100,精度±0.1℃)、振动传感器(加速度计,频率响应范围0.5~10 kHz),全面采集加工过程中的热变形、振动数据,为自动化控制提供必要的监测信息。
1.3 试验方法
研究基于机械自动化控制理论,构建控制模型,然后通过仿真实验验证模型的可行性,最后在实际加工环境中进行对比试验。在控制策略设计阶段,采用模糊 PID 控制、自适应算法相结合的复合控制策略,动态调节加工过程;在加工过程监控阶段,通过实时采集温度、振动、位移数据,构建多样化信息融合的反馈机制;在效果评估阶段,采用对比实验法,将传统控制方法与本研究提出的自动化控制方法进行对比,从加工精度、效率及稳定性方面进行综合评价。通过该方法,能够客观地评估自动化控制技术在数控铣床金属构件加工中的应用效果。
1.4 试验参数与控制策略
试验设定不同加工参数组合,包括切削速度(80-150 m/min)、进给量(0.1-0.3 mm/r)、切削深度(0.5-2.0 mm)。针对不同参数组合,采用动态自适应控制策略,根据实时采集的加工状态信息,自动调整控制参数[1]。具体而言,当检测到振动幅值超过阈值时,系统自动降低进给速度;当温度变化率过大时,系统启动冷却系统,动态调整切削参数;当定位误差累积超过设定值时,系统启动补偿机制进行实时修正。为了提高控制系统的鲁棒性,引入了基于神经网络的参数自整定机制,能够根据历史加工数据自动优化控制参数,确保在不同工况下均能保持良好的控制效果[2]。该控制策略通过软硬件协同设计, 实现了从“被动响应”到“主动预测” 的转变,全面提高了加工过程的稳定性[3]。
2 试验结果与分析
2.1 加工精度提升效果分析
通过对比传统控制方式和自动化控制方式在相同加工条件下的表现,发现自动化控制技术大幅度提高加工精度。在复杂曲面构件加工中,传统控制方式下定位误差波动范围为 0.015-0.035 mm,而自动化控制方式下则稳定控制在 0.005-0.012 mm 之间,主要原因是自动化控制系统对加工过程中的动态扰动进行实时监测和动态补偿[4] 。不同控制方式下的加工精度对比如表 1 所示。
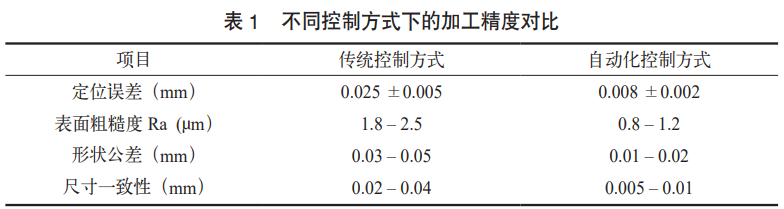
自动化控制技术通过集成多样化传感器,全面感知加工过程,系统能够实时监测刀具磨损状态、工件热变形、机床振动情况,并据此动态调整切削参数,有效抑制了加工过程中的累积误差。此外,系统还引入了基于历史数据的预测性补偿机制,能够提前预判加工过程中的潜在误差,从而实现“防患于未然”的控制效果,全面提高加工精度稳定性[5]。
2.2 加工效率优化效果分析
自动化控制技术在提高加工精度的同时,也有效优化了加工效率,通过合理规划加工路径、动态调整切削参数,自动化控制系统能够实现"高精度-高效率" 的协同优化[6]。在相同加工任务下,自动化控制方式比传统方式平均缩短加工时间 18.7%,主要源于系统对加工过程的智能优化调节,如图 1 所示。
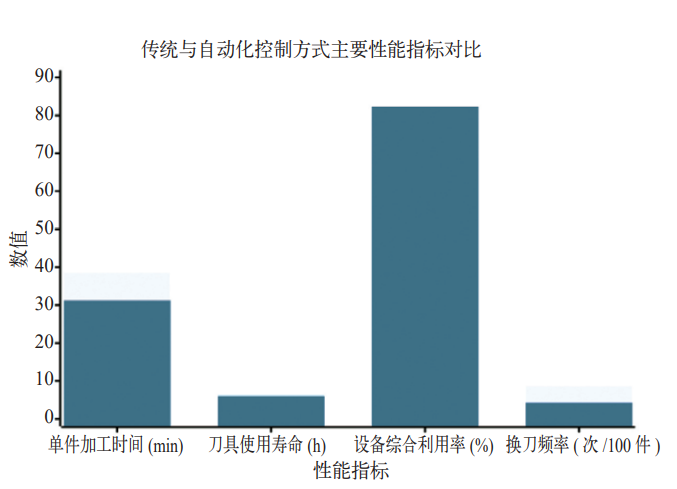
图1 不同控制方式下的加工效率对比
自动化控制系统通过智能识别加工阶段特征,动态调整切削参数,实现了“快切-精切” 的无缝切换[7] 。在粗加工阶段,系统自动提高进给速度、切削深度,快速去除多余材料;在精加工阶段,系统则自动降低进给速度和切削深度,有助于加强加工精度[8] 。同时,系统积极引入了基于刀具磨损状态的自适应进给控制,能够根据刀具磨损程度动态调整进给速度,在保证加工质量的基础上,有效延长了刀具寿命,不仅提高了单件加工效率,还显著降低了设备停机率,为实现智能制造提供了重要技术支撑[9]。
2.3 加工稳定性提升效果分析
加工稳定性是评价数控铣床性能的关键指标,直接影响加工质量与设备寿命[10]。自动化控制技术利用实时监测、动态调整等功能,有效提升了加工过程的稳定性。在振动分析中,传统控制方式下加工振动幅值波动范围为 5~12 μm,而自动化控制方式下则稳定控制在 2~4 μm 之间,表明自动化控制系统能够有效抑制加工过程中的振动干扰,提高加工过程的平稳性(如表 2 所示)。
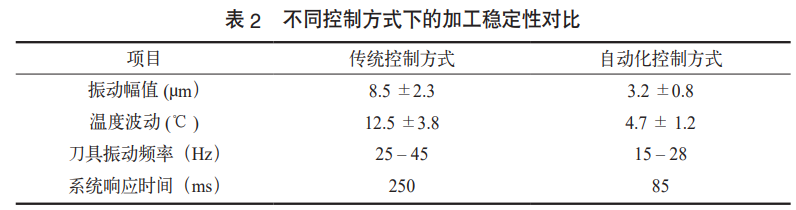
系统通过集成温度、振动、位移传感器,构建了全方位的加工状态监测网络,能够及时发现潜在的不稳定因素[11]。同时,系统采用自适应控制算法,根据实时监测数据动态调整控制参数,精准调控加工过程,尤其是在高精度加工阶段,系统能够通过微调进给速度、切削参数,有效抑制振动、热变形给加工质量带来的影响[12];系统还引入了基于机器学习的故障预测机制,能够提前识别潜在的不稳定因素,从而采取预防性措施,进一步提升了加工过程的稳定性[13]。
2.4 适应性与鲁棒性分析
在实际加工环境中,工件材质、几何形状、加工条件通常存在较大变化,给数控铣床的适应性、鲁棒性提出了高要求[14]。自动化控制技术通过智能感知、自适应调节,有效提升了系统的适应性,尤其在不同材质(45#钢、铝合金、钛合金) 的加工中,自动化控制系统能够自动识别材料特性,动态调整控制策略,全面提高加工质量稳定,如表 3 所示。
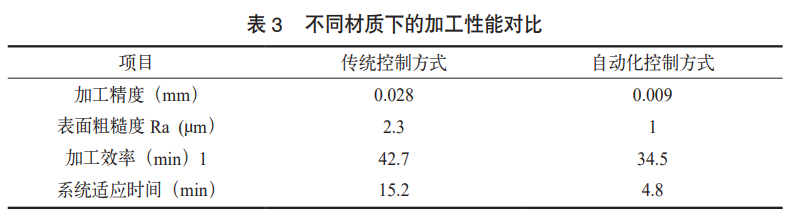
自动化控制系统适应性提升主要来自其智能感知、决策能力,系统通过集成多源传感器,能够实时感知工件材质、几何形状、加工条件的变化,并据此自动调整控制策略[15]。同时, 系统还引入了基于知识库的决策机制,能够根据历史加工经验自动选择最优控制参数,有效应对加工过程中的不确定性[16] ;系统具备在线学习能力,能够根据实际加工数据,不断优化控制策略,让系统在长期运行中保持较高的适应性[17]。
3 结论
本研究系统探讨了机械自动化控制技术在数控铣床金属构件加工中的应用,通过优化控制系统架构、改进运动规划算法、强化实时反馈机制,构建了集成化智能加工平台。研究结果表明,该技术能提高加工精度、缩短加工周期、增强加工稳定性,有效解决了传统数控铣床在复杂金属构件加工中的精度问题。未来,随着人工智能、大数据技术的深入应用,机械自动化控制技术将进一步提升其感知精度,为高端制造领域提供智能的加工解决方案,推动制造业向高质量方向发展。
参考文献
[1] 邵雯,周航旭,李纬捷,欧洋,陈曦. 口腔修复自粘接树脂水门 汀 剪 切 粘 接 性 能 提 升 及 应 用 研 究 [J]. 粘接,2025,52(07):1-4.
[2] 王硕,侯金德.铁路桥梁加固用改性环氧树脂胶粘剂粘接界面性能研究[J].粘接,2025,52(07):25-28.
[3] Maialen Martinez Aguirre,Amaia Calleja Ochoa,Gaizka G ó mez Escuedero,Sarvesh Mishra,Haizea Gonzalez Barrio.Cutting parameters in the machining of lightweight components manufactured by PBF-LB[J].The International Journal of Advanced Manufacturing Technology,2025,(prepublish):1-9.
[4] 代晓瑛, 宁莉,王晨洋.不同密封剂对不同涂层之间粘附的影响及其粘接性能[J].粘接,2025,52(05):9-13.
[5] Aaron Cornelius,Jaydeep Karandikar,Judy Burns,Robert Burns,David Burns,Julia Daugherty,Clint Farrow,Matthew Yurescko,Kevin Kim,Jackob Mekelburg,Richard Grant,Thomas Delio,Clay Dosmann,Chris Kantner,Zhigang Wang,Tony Schmitz.Optimization of an aerostructural machining process using physics-guided Bayesian stability modelling[J].Procedia CIRP,2025,133638-643.
[6] 赵新忠.数控铣床金属构件加工工艺应用分析[J]. 中国金属通报,2024,(05):243-245.
[7] 张远 . 数控铣床金属构件加工工 艺分析 [J]. 南方农机,2022,53(18):159-161.
[8] 李风娟.数控铣床金属构件加工工艺机械自动化控制技术[J].世界有色金属,2022,(17):229-231.
[9] 史红霞,王国栋.数控铣床金属构件加工工艺机械自动化 控 制 技 术 研 究 [J]. 电 子 技 术 与 软 件 工程,2022,(12):94-97.
[10] 陈琳.数控铣床金属构件加工工艺机械自动化控制技术研究[J]. 内燃机与配件,2021,(23):78-79.
[11] 崔建军.数控铣床金属构件加工工艺自动化控制分析[J].造纸装备及材料,2021,50(10):24-25.
[12] 杨啟鑫.数控铣床金属构件加工工艺机械自动化控制技术研究[J]. 内燃机与配件,2021,(18):117-118.
[13] 万英平,龚波,宋荣灯.金属构件加工中数控铣床内孔以铣代镗加工[J]. 中国金属通报,2021,(09):231-232.
[14] 李栋梁,李生泉.大型数控铣床金属构件的分体加工工艺研究[J].世界有色金属,2021,(11):129-130.
[15] 郝岩利.数控铣床金属构件加工工艺应用分析[J]. 中国设备工程,2021,(10):70-71.
[16] 黄健.数控铣床金属构件加工工艺分析[J]. 内燃机与配件,2021,(08):92-93.
[17] 孙奇.数控铣床金属构件加工工艺应用分析[J].南方农机,2021,52(05):114-115.
热点文章
-
全链协同·智创共赢:精雕科技2026新品发布会集中亮相五款精密数控加工中心
2026-11-10
-
五十载积淀再启新程 巍亚数控机床新工厂投产为高端装备产业注入新动能
2026-11-10
-
校企协同 共育智造新才 | 拓璞数控签约中国新高教集团,与云南工商学院探索产教融合新模式
2026-11-12
-
以技能应答AI时代,以赛事链接产教融合——第二届“郑钻杯”数控技术与工业软件大赛完美收官
2026-11-16
-
-
马扎克中国STE系列走心机正式上市,面向新兴行业中小型精密零件加工
2026-11-16
-
聚焦前沿,共塑未来 | 魏因加特纳受邀出席2026第十届中国国际塑料机械产业发展大会
2026-11-12