基于S7-1500的全厂DCS架构及MES协同智能控制设计
孙乃懿1 肖跃各2 董邦兵2 颜春明2
(1. 无锡怀信智能科技有限公司 江苏 无锡 214174;2. 上海怀信智能科技有限公司 上海 201315)
摘要:就精细化工所遇的多品种、小批量、工艺切换多及装置间耦合强的情况而言,文中建议利用 SIMATIC S7-1500 系列控制器来构造全厂分散控制系统。系统按“现场设备层—基本控制层—过程监控层—制造执行层”分层思路[1]处理标准功能块和批次流程状态,对控制对象做模块划分,在回路层上把串级、前馈、抗积分饱和及分条件参数调节都纳入考虑范围,再用统一数据形式把 MES 的生产计划、配方和批次指示转化为可验证的控制项。有关 PLC 之间异步通信的设计采用序列号、时间戳、握手协议、超时重发及质量码的同步手段;有关 MES 和控制层配合的部分应有“计划下达—配方校验—条件预检—自动执行—异常处置—绩效反馈”的闭环。所提方案对控制速度、批次统一性、故障隔离、工程便利诸项均作平衡处理,可作为精细化工由 PLC 集成控制走向整体智能的参考思路。
关键词:精细化工;S7-1500;MES;分散控制系统;先进过程控制
0 前言
精细化工类生产所用的配方较多、批次切换频繁、物料流向交叉且安全联锁要求较复杂。若对每台设备单独设立 PLC 系统,虽能做到单机自动化处理,却有可能造成控制逻辑、数据含义或节拍彼此脱节的情况。文中把中间罐、搅拌罐及各类批混装置作为研究对象,就 S7-1515-2 PN 范畴内的全厂分散控制作分析,同时把控制方法改进、批次顺序控制同 MES 生产调度一并考虑。所提方案要避免因使用 PLC 而损害本地对时间与安全的直接把握,又要把计划、配方与质量信息化为标准任务,建立针对批次的闭环协作关系。
1 面向全厂协同的工业控制架构
1.1 硬件清单
有若干 SIMATIC S7-1515-2 PN CPU(各套装置所用的是 1 台 PLC);对于 CPU 来说,两个以太网口都可用作 PROFINET 通信。
所称的可扩展远程 I/O(包括 ET 200SP及ET200ISP)或机架式数字、模拟模块是采集、控制用的元件。
工业以太网交换机(支持 PROFINET,建议管理型、千兆网口),连接所有 PLC。
MES/SCADA 服务器或 HMI 工作站,通过以太网接入 PLC 网络(见下图)。
可选:对连续运行要求较高的过程控制采用S7-1500R/H冗余系统;经风险评估确定的安全仪表功能采用独立的故障安全控制器或SIS。网络侧可配置双交换机或MRP环网,降低单点故障影响。
网络与控制分层,现场网络与企业信息网络按照IEC 62443分区分域思想隔离。控制层内部采用管理型工业以太网交换机,主干为星型拓扑,装置单元可采用MRP环网;监控层部署WinCC/历史数据库,制造执行层通过工业防火墙或DMZ中的接口服务访问经授权的数据。MES不直接写入执行器变量,而是向任务接口区下发批次、配方版本、目标产量和计划时间;PLC完成权限、状态、联锁与参数范围校验后,才将任务转换为本地控制命令,从架构上保证信息控制与实时控制解耦。
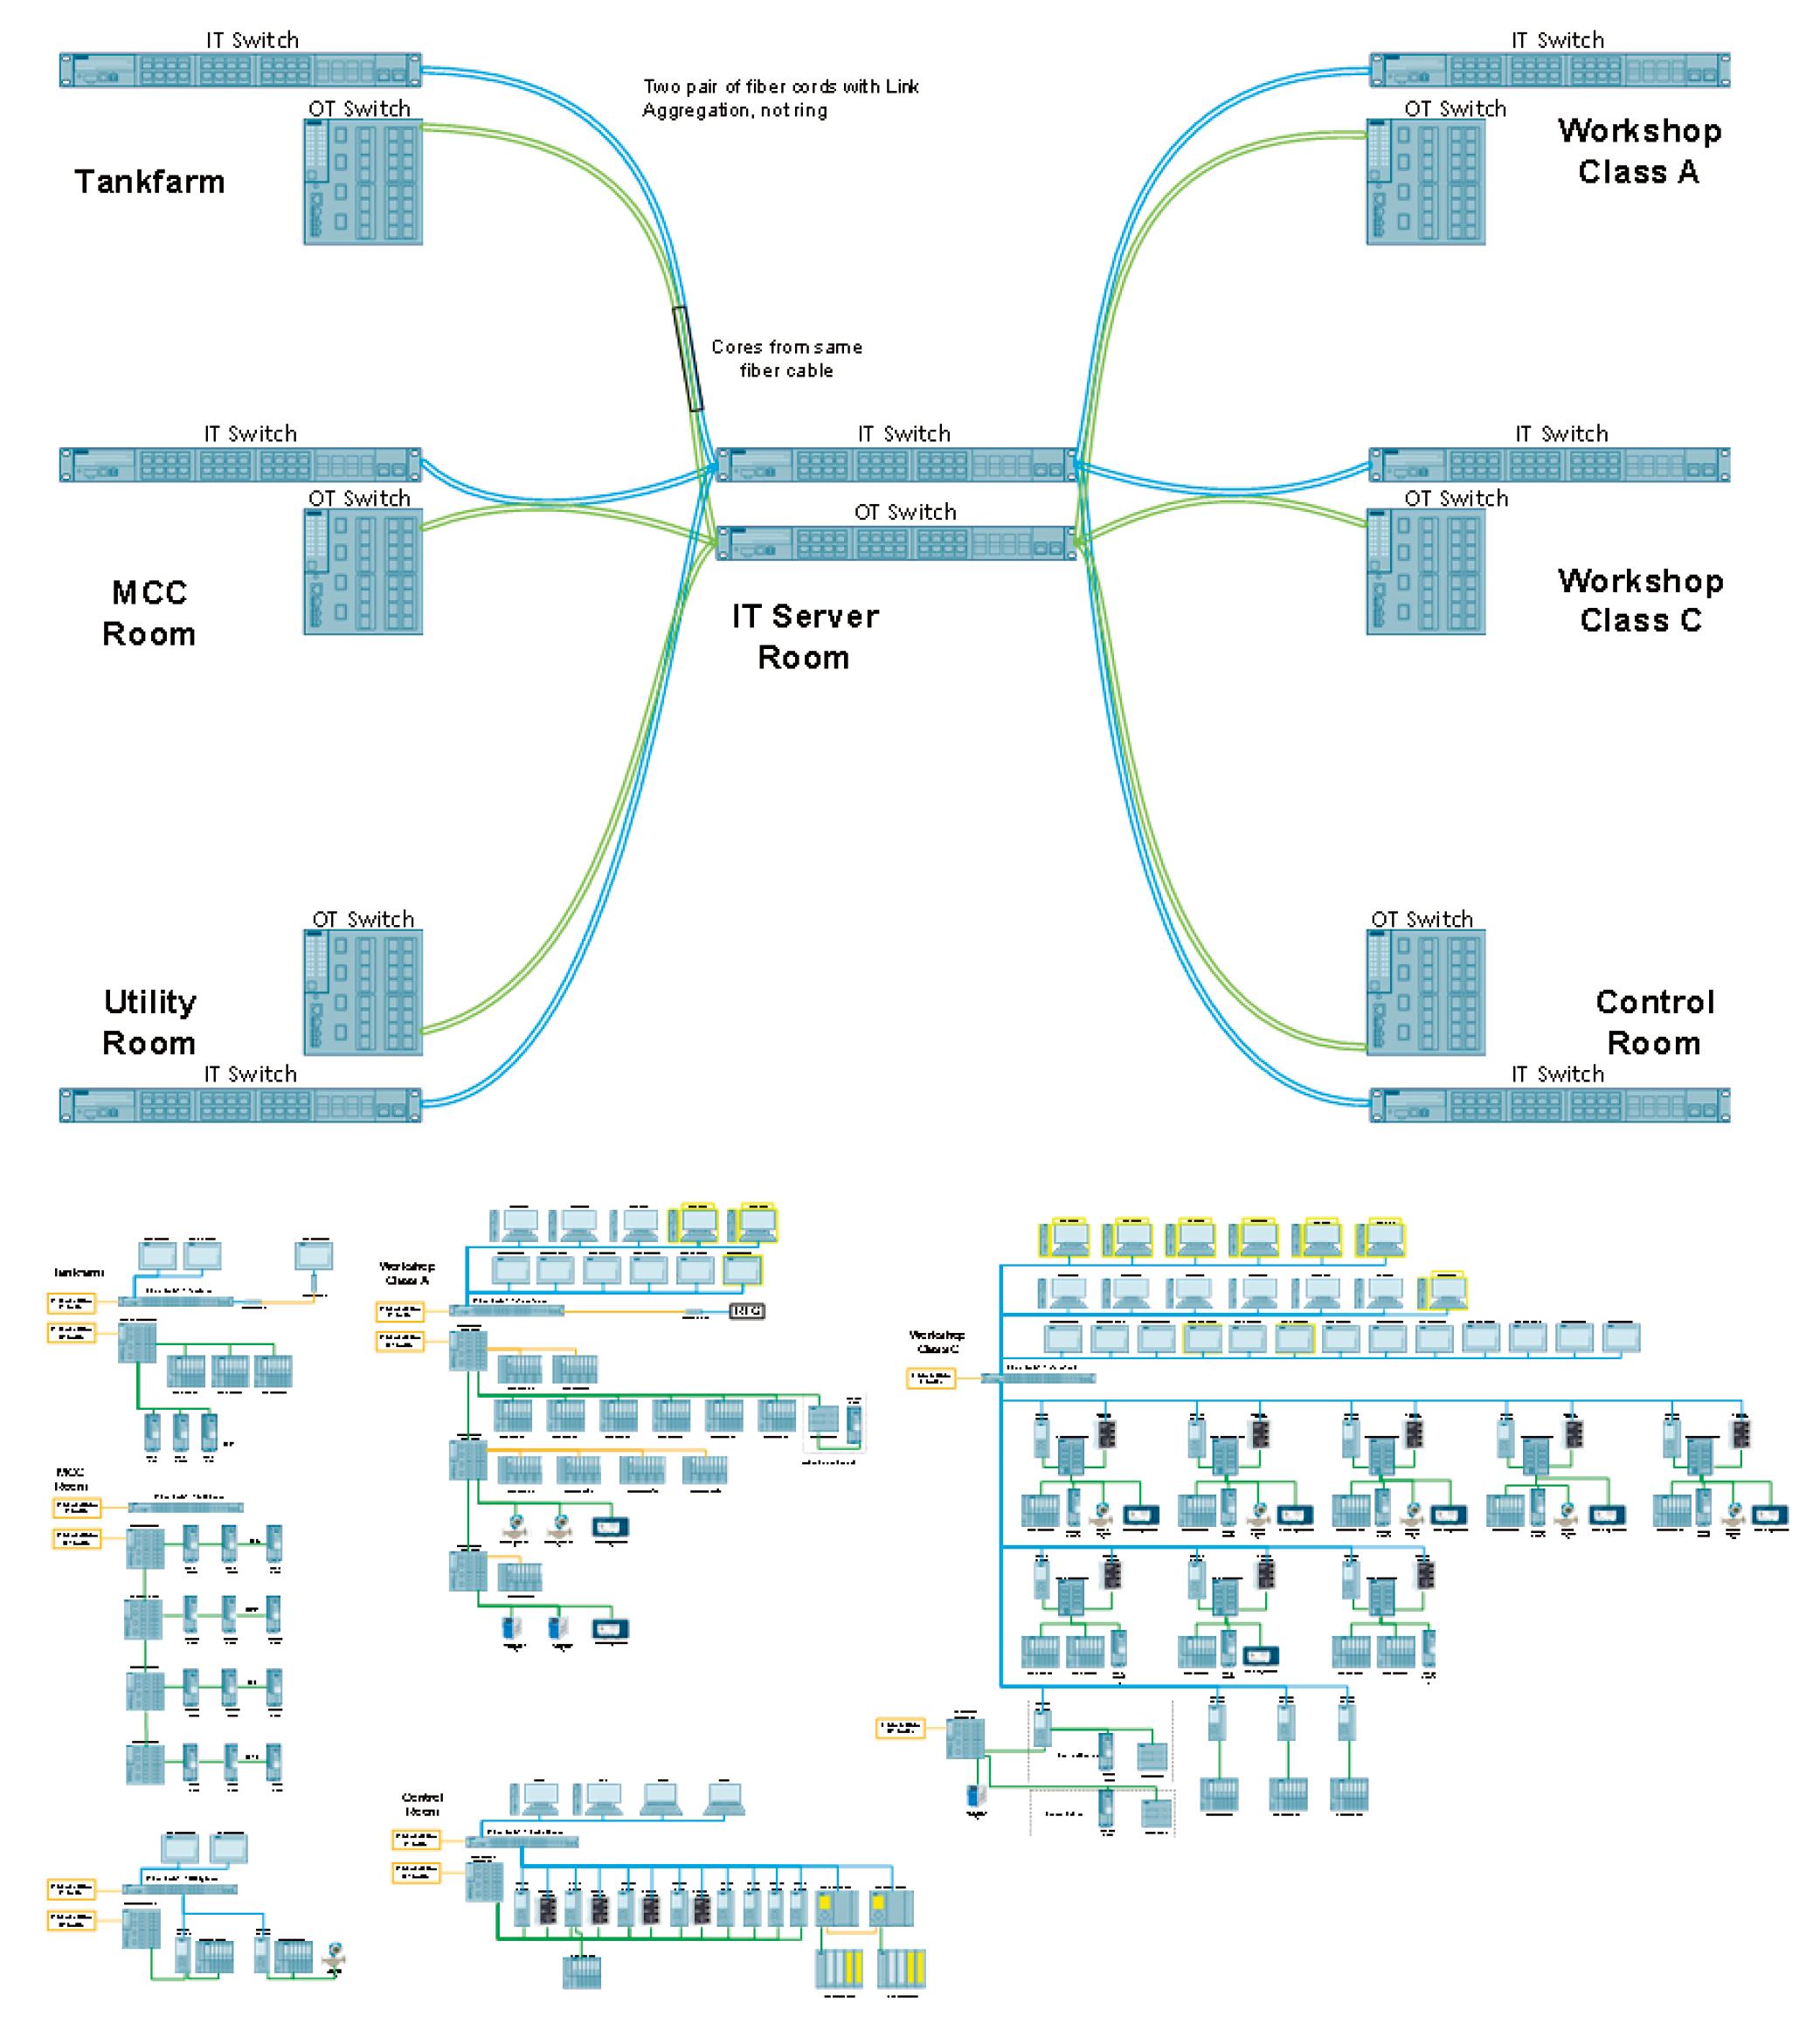
图 该架构按照控制职责划分为四层
该架构按照控制职责划分为四层,现场设备层完成信号采集与执行;基本控制层由各S7-1500 PLC独立完成毫秒级逻辑、联锁和回路调节;过程监控层负责报警、趋势、操作与历史归档;MES层负责工单、配方、物料、质量和设备资源协调。PLC间只交换装置协同所需的最小状态集合,跨装置生产节拍由MES任务模型协调。即使MES或上层网络中断,已经授权的批次仍可由PLC按照本地状态机安全运行至预定义保持点。
2 标准化控制与批次顺序控制
设备控制采用符合IEC 61131-3思想的标准功能块库[2],每类阀门、泵、电机、模拟量和调节回路均定义统一命令、状态、联锁、报警和诊断接口。功能块内部以有限状态机描述停止、启动、运行、保持、故障和复位等状态,并区分许可条件、过程联锁与安全联锁。批次控制在设备模块之上设置“单元程序—操作—阶段”层级:阶段只调用标准设备服务,配方决定阶段参数及执行顺序,从而将设备实现与产品配方解耦。该设计便于复用、仿真测试和版本追溯,也为MES下发结构化批次任务提供稳定接口。
示例:泵 FB 伪代码(结构图或状态表):
FB_Pump (命令输入:Start_Cmd, Stop_Cmd;反馈输入:Run_Fbk;参数:泵启动延时、PID 参数等)
VAR
state : (OFF, STARTING, RUNNING, STOPPING);
Fault : BOOL;
END_VAR
// 状态转换
CASE state OF
OFF:
IF Start_Cmd THEN
state := STARTING;
END_IF
STARTING:
IF Run_Fbk THEN state := RUNNING;
ELSE IF Timeout THEN Fault := TRUE; state := OFF; END_IF
RUNNING:
IF Stop_Cmd THEN state := STOPPING; END_IF
STOPPING:
IF NOT Run_Fbk THEN state := OFF; END_IF
END_CASE
// 输出控制,故障处理
IF Fault THEN DO_Stop; ELSE DO_Start; END_IF
功能块类型 输入 (IN) 输出 (OUT) 参量 (VAR) 状态机状态 故障处理
FB_Valve Cmd_Open, Cmd_Close, Fbk_Open, Fbk_Close, Enable Valve_Open, Valve_Close, ErrorFlag 开关延时、位置限位等 (关、开、运动中、卡死) 超时、卡阻
FB_Pump Cmd_Start, Cmd_Stop, Fbk_Run Pump_Run (PLC 输出布尔) 最大转速、PID参数 (关、启动、运行、停机) 空转、堵塞
FB_Motor Cmd_On, Cmd_Off, Fbk_On Motor_On, Motor_Off 加减速时间 (关、启动、运行、故障) 过载
FB_IO Cmd_Write (位/字), Cmd_Read Data_Out (位/字), Status IO地址、类型 (空闲、写入、故障) 通讯错误
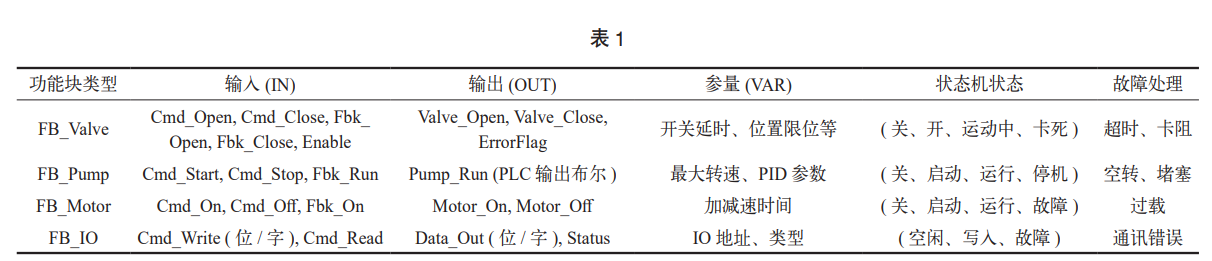
示例:泵 FB 所用的伪代码(即结构图、状态表):
所用功能块按状态机方式安排命令的确定性执行,把超时、反馈错乱、联锁起动及通信故障都归纳为质量状态一类。遇到故障即按计划做安全处理,对单元状态机以及报警装置给出相应的原因码;批次状态机依故障程度来决定是否继续、是否暂停、是否受控或要急停。有关诊断的资料包括批次号、设备号、阶段号及时间标记,由此可将控制事件同 MES 批次履历做对应说明。
所用程序以“设备模块—控制模块—单元状态机—批次接口”为四级架构。OB1 或周期中断方式来安排模块调用,对重要联锁或高速回路应配置高优先级组织块;MES 的接口类功能块只作任务缓存、数据检查及状态说明,不作毫秒级闭环运算。各批次的运行任务都有专门的任务号与版本号,PLC 只当所涉设备可用、配方成立、物流路线清楚又安全时才接纳任务。控制权按就地、手动、自动及 MES 的调度来明示转移,不允许多重命令同时生效。
3 PLC间确定性通信数据一致性设计
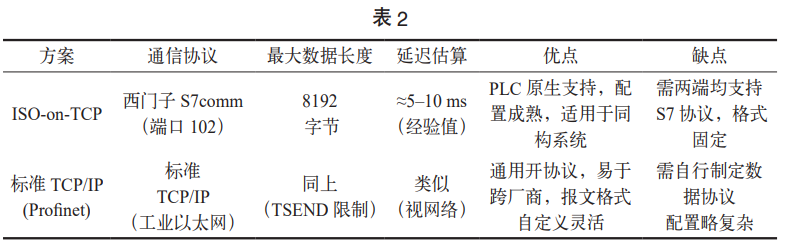
PLC之间采用TCON/TSEND/TRCV或TSEND_C/TRCV_C实现开放用户通信[2]。通信对象不是零散变量,而是经版本化定义的数据报文,至少包括协议版本、源/目的站号、消息类型、序列号、时间戳、有效长度、数据区、质量码和校验信息。发送与接收采用非阻塞状态机,控制程序只在DONE后更新发送序列,并根据BUSY、ERROR和STATUS决定等待、重试或降级。对于跨装置启停许可等关键量,采用请求—确认握手;对于趋势和统计量,则采用周期发布,降低网络负载。
示例伪代码:
//evaluluate pos edge on input enable for connection establishment
#statEdgeCon := #enable AND NOT
#statEdgeConOld;
#statEdgeConOld := #enable;
//evaluluate neg edge on input enable for connection termination
#statEdgeDiscon := NOT #enable AND
#statEdgeDisconOld;
#statEdgeDisconOld := #enable;
//evaluluate pos edge on input sendRequest
#statEdgeSendReq := #sendRequest AND NOT
#statEdgeSendReqOld;
#statEdgeSendReqOld := #sendRequest;
END_REGION
//evaluluate pos edge on input enable for connection establishment
#statEdgeCon := #enable AND NOT
#statEdgeConOld;
#statEdgeConOld := #enable;
//evaluluate neg edge on input enable for connection termination
#statEdgeDiscon := NOT #enable AND
#statEdgeDisconOld;
#statEdgeDisconOld := #enable;
//evaluluate pos edge on input sendRequest
#statEdgeSendReq := #sendRequest AND NOT
#statEdgeSendReqOld;
#statEdgeSendReqOld := #sendRequest;
END_REGION
REGION callOUCBlocks // call of all OUC blocks
// TCON
#instTcon(ID := #statConnID,
CONNECT := #statTcpConnParam);
// TDISCON
#instTdiscon(ID := #statConnID);
// TRCV
#instTrcv(ID := #statConnID,
ADHOC := #adhocMode,
LEN := #statRcvLen,
DATA := #statDataBufferRcv);
//TSEND
#instTsend(ID := #statConnID,
LEN := #sendLen,
DATA := #sendData);
#instTsend.REQ := false;
END_REGION
4 数据一致性与异常降级策略
考虑到用户通信在各扫描周期中是异步进行的,所用机制为“双缓冲+序列号+确认”:应用区完成一帧数据即拷贝到发送缓冲区,而接收方只把已知长度、版本及序列的数据整体写回应用区。重复帧不予保留,序列不连续即提示有数据缺失,过期项以 STALE 标记后不能用于联锁许可。若通信中止,则对各 PLC 所涉跨装置启动作撤销处理,正动作的设备按流程风险转入保持、受控停止或局部自治状态。TSEND 的长度和 TRCV 缓冲区是同量级的[3],对于 ERROR/STATUS 有分层报警及退避策略,避免故障中频繁重试浪费通信资源。
5 故障诊断、冗余与安全自治
所称的系统诊断是针对 CPU、I/O、网络、反馈及控制品质的分析。各模块给出健康指标、质量码与能识别的故障说明,WinCC 依设备—单元—生产线来归纳报警项;主要事件要列于批次履历。高可用场合宜采用 S7-1500R/H、双电源、冗余交换装置和 MRP 环状网络,但冗余不能代替专门的安全设计。有关搅拌、投料或温度调节的流程应规定失联时的保护状态及最长维持时间。安全仪表所用功能须是按风险决定的独立 SIS 或故障安全控制器,不得与一般控制逻辑相混淆。
6 MES驱动的生产
6.1 控制闭环
MES所处理的任务是按销售或生产要求拆分工单,再根据机器能力、原料状况、清洗记录以及批次顺序得到调度方案。有关接口要将工单转化为标准任务项(即批次、产品、配方、版本、目标量、计划起始点、工艺数据及可追溯标记)的完整描述。PLC 以确定性方式依次检验身份、版本、参数上下限、设备使用、物料路径及联锁条件;如全项符合即发“任务已接受”,由本地批次状态逻辑控制投料、操作、温控、保温及转序动作。执行过程中,PLC 用事件或定时两种办法报告阶段进展、已耗材料、主要过程值、警报、人工动作和完成情况。MES 由此对当前品项、物料、设备及批次作相应更新,使从计划到控制、从操作到绩效形成完整闭环。
6.2 MES与控制层的职责边界
MES所定的“生产什么、何时生产、采用哪个受控配方”,PLC所定的“在当前设备和安全状态下如何执行”。MES不能把输出点当作独立项来处理或用 PID 的内部变量替代;有关紧急停机及设备安全、联锁、回路的安排都应属于 PLC/SIS 的部分。此处划出的界限不许上层网络扰乱实际控制,又不妨计划优化或装置自治。
6.3 任务状态机与幂等控制
所用的交互方式设定为“创建—已校验—已接受—执行中—保持/异常—完成/终止”。MES 若已发过某个任务号,PLC 不要重复激活而应给出当前状态;对任务做参数修改须形成新版本,在尚未完成或处于安全点时要重查有关记录。任务号、批次号以及阶段号都是数据联系的要素,利用心跳、超时及断点续传应对通信问题,不允许多次投料或批次历史的断裂。
6.4 基于生产反馈的自适应调度
MES要给出持续接收阶段的预计结束时间、设备健康状况及所用物料和质量结果。如果实际节拍不按计划运行或有设备降级情况,MES 就可以对后面各批作排序更新、对资源做再安排,但对当前阶段仅以控制型保持、中断或设定值变更来处理。PLC对所做的各种调整加以边界检查与记录(即审计),不让调度改进损害工艺或批次的可追查性。
7 工业网络安全与权限边界
OT控制网与企业IT网按安全区域和通道实施隔离,MES访问经工业防火墙或DMZ接口服务转发,并采用白名单限制源地址、端口、方向和服务。OPC UA应启用证书、签名/加密与最小权限账户;工程站、操作站和PLC分别实施角色授权、程序变更审计和备份恢复。远程维护不得采用从IT网任意穿透OT网的方式,应通过受控VPN、堡垒机、多因素认证和限时授权建立审计通道。PLC本体启用访问保护,非必要服务关闭,安全策略与IEC 62443生命周期管理相衔接。
8 测试验证与控制性能评价
测试按照模块测试、FAT、SIT和SAT分级开展。除验证I/O、顺序逻辑、联锁和通信外,还应设置控制性能指标:温度/流量回路的超调量、调节时间、稳态偏差和阀门动作频度;批次控制的阶段完成率、配方参数一致性和批间偏差[3],MES协同的任务接收成功率、端到端响应时间、断点续传与重复任务防护。通过软件在环或数字孪生注入传感器漂移、执行器卡涩、网络时延、MES中断和任务版本冲突等故障,验证系统能否按设计进入保持、降级或受控停止。最终指标应以现场工艺允许范围和实测基线为准。
9 工程部署与全生命周期管理
按“功能块库固化—单元离线测试—网络与时钟基线建立—分线投运—MES 灰度联调”的顺序实施。有关配方、PLC 程序、HMI 的画面、接口数据及网络的说明都属于版本内容,所做改动要由影响分析、测试、审批与回退方案加以约束。对运行中各项指标(周期、负载、报警、控制、批次)作长期跟踪;遇到阀门动作不灵、模型不准或实际状态突变而性能下降的情况,即启动维护或参数重调程序。
10 性能评估与容量规划
容量规划要结合已知的 I/O 规模、程序耗时、通信连接个数、以往采样间隔及批次并发情况来考虑。不能预先确定CPU的扫描周期,应就最坏状况分别求得最大、平均及抖动数值,对新加入模块留出至少 30%的处理/内存余地。通信所用周期宜作分级安排:联锁允许按工艺规定定频,设备状态可略降速,统计类数据以批式方式上传;多个连接同时发送要错开时机,不使瞬时流量过大。MES 接口包括队列、背压及本机缓存,用来处理上层暂时失效的情况。
11 控制算法优化与智能控制策略
有关精细化工中温度、流量、液位及配比所涉的非线性、时变及耦合性质的控制优化,采用分层思路。底层 PID 对测量作滤波处理、对输出加限幅、避免积分饱和及无扰切换[2];温度控制宜将夹套温度同釜温按串级方式配合,再利用投料流速或反应热估计设计前馈补偿;液位、出料量可用均匀控制法来调节,使上下游负载变化较小;各产品、各阶段乃至各负荷区都按实证结果给出参数,用增益调度加以协调。若被控单元有较多约束、高度耦合,监控层可考虑模型预测或软测量,但所得结果应作为 PLC 的设定值(须满足速率、范围及联锁要求)。智能控制的评估标准不是算法本身复杂与否,而是以批次效率、能耗、质量误差及故障恢复时间作可量化比较。
12 结论
文中所提S7-1500是针对精细化工批次生产而设计的全厂DCS方案,将标准化控制、批次状态机、PLC 之间通信、回路调节及MES的调度纳入统一架构考虑。不主张用MES把实时控制取代掉,而是借受控任务及职责分界来完成对生产与装置的闭环管理。实际工程要按工艺特点做PID相关参数设定、通信压力试验和批次质量记录,用实际运行资料证明控制效果及经济可行性。
参考文献
[1] 柴天佑,刘强,丁进良.工业互联网驱动的流程工业智能优化制造新模式研究展望 [J]. 中国科学:技术科学,2025, 55 (2):14-25.
[2] 刘胜军,肖月帅,陈辉.基于西门子 S7-1500PLC 的智能制造系统设计与应用研究 [J]. 建筑技术与创新,2025, 2 (8):90-94.
[3] 施尹志,史国芳,郑辉.一种通过批量控制软件对接 MES 与 DCS 的解决方案 [J]. 仪器仪表用户,2018, 25 (10):26-30.
热点文章
-
全链协同·智创共赢:精雕科技2026新品发布会集中亮相五款精密数控加工中心
2026-11-10
-
五十载积淀再启新程 巍亚数控机床新工厂投产为高端装备产业注入新动能
2026-11-10
-
校企协同 共育智造新才 | 拓璞数控签约中国新高教集团,与云南工商学院探索产教融合新模式
2026-11-12
-
以技能应答AI时代,以赛事链接产教融合——第二届“郑钻杯”数控技术与工业软件大赛完美收官
2026-11-16
-
-
马扎克中国STE系列走心机正式上市,面向新兴行业中小型精密零件加工
2026-11-16
-
聚焦前沿,共塑未来 | 魏因加特纳受邀出席2026第十届中国国际塑料机械产业发展大会
2026-11-12