半导体行业白皮书丨DMG MORI:石英玻璃环加工
1、总 论
▶超声加工成就高精度和高工艺可靠性
高性能芯片的生产是世界上难度极高的生产之一;如今,芯片性能需要晶体管和处理器架构必须为纳米级。复杂、精密的光刻系统将这些微小结构通过“掩膜板”投影到硅晶片的“光刻胶”上。再在另外的蚀刻机上蚀刻成晶圆。这些零部件的特点都包括精度高,材料极其耐磨。例如,石英玻璃环,它安装在蚀刻系统的工艺腔中。
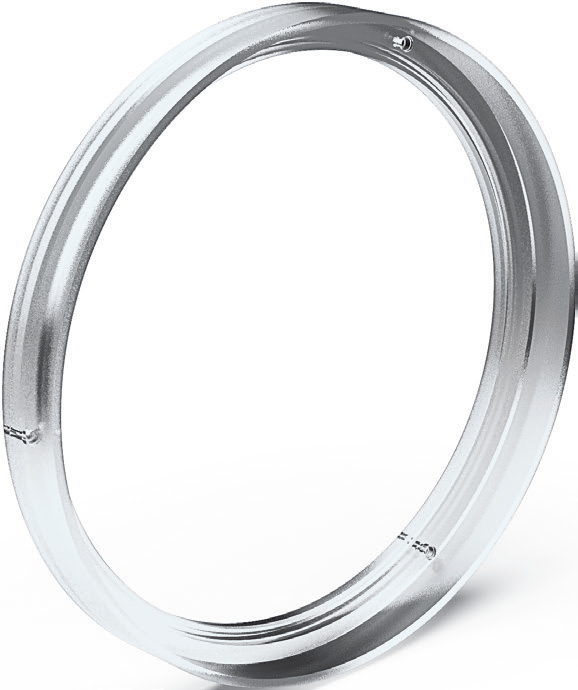
在半导体行业,石英玻璃环是蚀刻系统工艺腔内的核心零部件
DMG MORI的超声加工技术可以经济地加工硬脆的石英玻璃精密工件,并满足质量要求。超声辅助加工的切削力小,显著小于传统磨削加工的切削力,因此,微裂纹,也即亚表面损伤(SSD)深度浅。而且,ULTRASONIC 50设有直驱回转轴与灵活的5轴运动特性,可一次装夹完整加工旋转对称的石英玻璃环,并实现高精度,包括相关的孔和槽加工。
2、石英玻璃环
▶ 半导体行业的挑战
微电子产品无处不在,例如手机、计算机和汽车电子等不计其数。半导体行业的投资额高昂,高达数十亿,以满足对高性能处理器的旺盛需求,同时在全球竞争中保持独立性。在这些投资中,光刻系统占据重要地位,通过深紫外光(DUV)或极紫外光(EUV)技术,可将仅数纳米的微小结构投影到晶圆上。芯片的性能主要取决于光刻系统。光波的波长越短,晶体管数量越多,仅指甲盖大小的面积上可多达150亿个晶体管。光刻后,根据工艺要求,通过湿式或气体在晶圆上蚀刻。半导体行业的生产使用复杂、精密设备,而且雄冠全球,这些设备的零部件的生产是切削加工中极具挑战的任务之一。
现代光刻系统用于制造数十亿个晶体管的现代化、高性能处理器
▶ 石英玻璃:化学纯度和温度稳定性
制造光刻机和蚀刻系统的挑战在于:其使用的零部件全部需要极高的精度,包括从钛合金材料的大型机身到碳化硅材料的晶圆卡盘,如本文所述的石英玻璃环,无一例外。石英玻璃环化学纯度高,耐热和热膨胀系数小,特别适用于在蚀刻机上使用。如果使用传统铣削技术则难以或无法加工这些石英玻璃环。
DMG MORI为这些应用提供超声辅助加工技术。多年来,DMG MORI ULTRASONIC超声加工机床在半导体行业头部公司实现了成功应用。
3、结构
▶ 尺寸和形状
蚀刻机中的石英玻璃环直径在300至400 mm之间,图中所示的石英玻璃环外径为352 mm和高度为40 mm。石英玻璃环是一个高精度的旋转对称件。
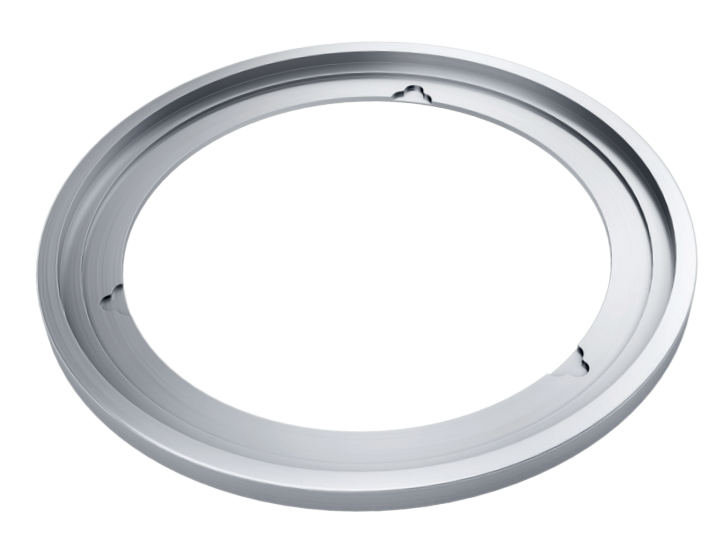
石英玻璃环上设有槽和孔,这些部位只能通过5轴联动加工中心一次装夹经济地加工
在此环上,孔和槽增加了石英玻璃环形状的复杂性。为此,需要在配回转摆动工作台的5轴联动加工中心上加工,并可一次装夹经济地加工。
▶ 材料
在自然状态下,石英玻璃(SiO2)由硅和氧组成。这是一种高硬度的晶体材料,耐热,可在高温环境下使用。石英玻璃的热膨胀系数小,明显小于其它常见材料。石英玻璃的透明度广,可从紫外光到红外光,抗辐射性能优异。
石英玻璃材料硬度高,车削和铣削石英玻璃已达传统刀具的极限,这是石英玻璃环生产的主要挑战。必须使用超高硬度的金刚石刀具,才能经济地加工石英玻璃环,并达到质量要求。
▶ 精度
石英玻璃环与半导体行业生产设备中的各种零部件一样,都需要满足极高的精度要求。形位公差需要小于10 μm和表面粗糙度需要优于Ra = 0.2 μm,这些都是常规要求。法兰面的粗糙度甚至需要达到Ra = 0.05 μm。传统上,只能通过耗时的磨削工艺实现此精度要求。
为此,DMG MORI提供不同的方法,在ULTRASONIC超声加工机床上进行超声辅助磨削。
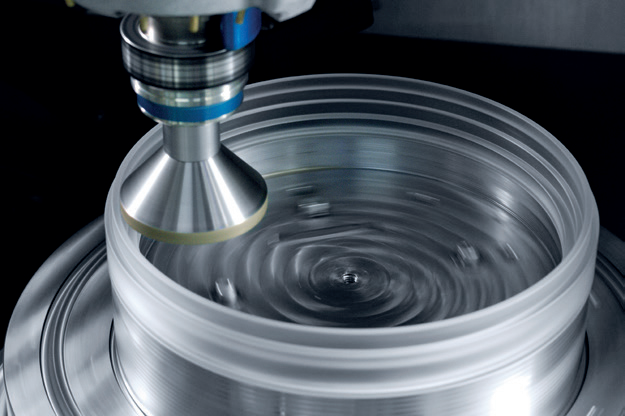
ULTRASONIC超声加工可实现Ra = 0.05 μm的高表面质量
4、生产
▶ 超声辅助加工成就高工艺可靠性
DMG MORI的ULTRASONIC超声加工技术的工作原理是刀具的旋转运动与纵向的超声振动运动相互叠加。主轴将所需的能量通过感应方式传给HSK刀柄(执行器),在刀尖位置产生振动。振幅小于15 μm。超声参数检测(UPD)功能自动检测刀具的各个频率,并通过超声自动调节(UAT)功能在加工期间自动调整。超声加工技术可在加工期间减少切削力达50%。根据应用要求,可提高进给速度和进刀量,达到更高表面质量并显著减少刀具磨损。ULTRASONIC超声加工技术的材料切除速度更快,根据材料情况,速度可达3倍。
以上加工能力可以高精度地加工石英玻璃等硬脆材料。由于以上加工能力,超声技术已成为高效、可靠的工艺,在光学和半导体行业的工件加工应用中,效果特别突出,DMG MORI有代表性的典型工件之一是石英玻璃环。决定性的优势是可以显著减轻亚表面损伤(SSD)。材料上的微裂纹显著少于传统磨削加工,进而显著缩短了后续抛光工艺,并从而降低了工件生产的总成本。
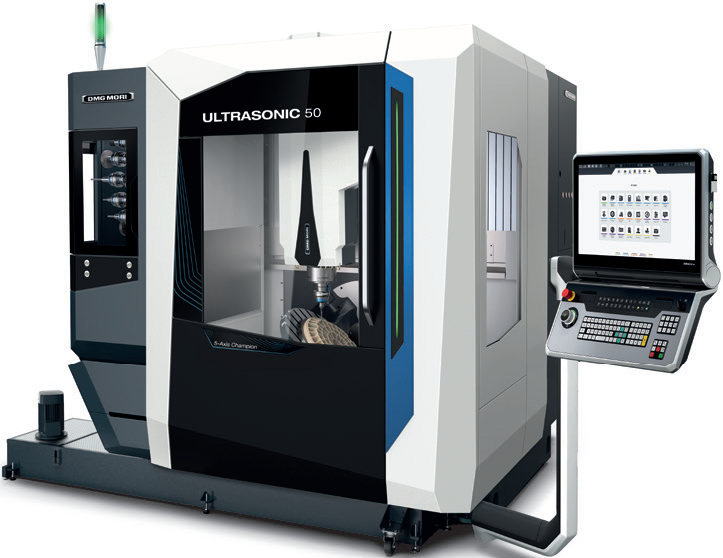
ULTRASONIC 50是DMG MORI ULTRASONIC超声加工中心产品线中的一款机型,可十分经济地加工石英玻璃环和其它半导体行业的零部件
▶ 5轴运动特性和C轴共同实现完整加工
ULTRASONIC 50超声加工中心实现了石英玻璃环的加工,充分说明工艺整合的成功。DMG MORI将创新的超声加工技术整合在5轴加工中心上,与此同时,这款机床还设有回转摆动工作台。直驱C轴与联动的旋转主轴相互配合加工石英玻璃环。简言之,进行外圆和内圆磨削。这种加工类似于DMG MORI传统铣削加工中心上的FD铣/车复合加工技术,只是在超声加工中,切削刀具也与C轴一起联动旋转。因此,工件与刀具之间存在相对运动,加工效果更加突出,提高了切削性能和工件精度。
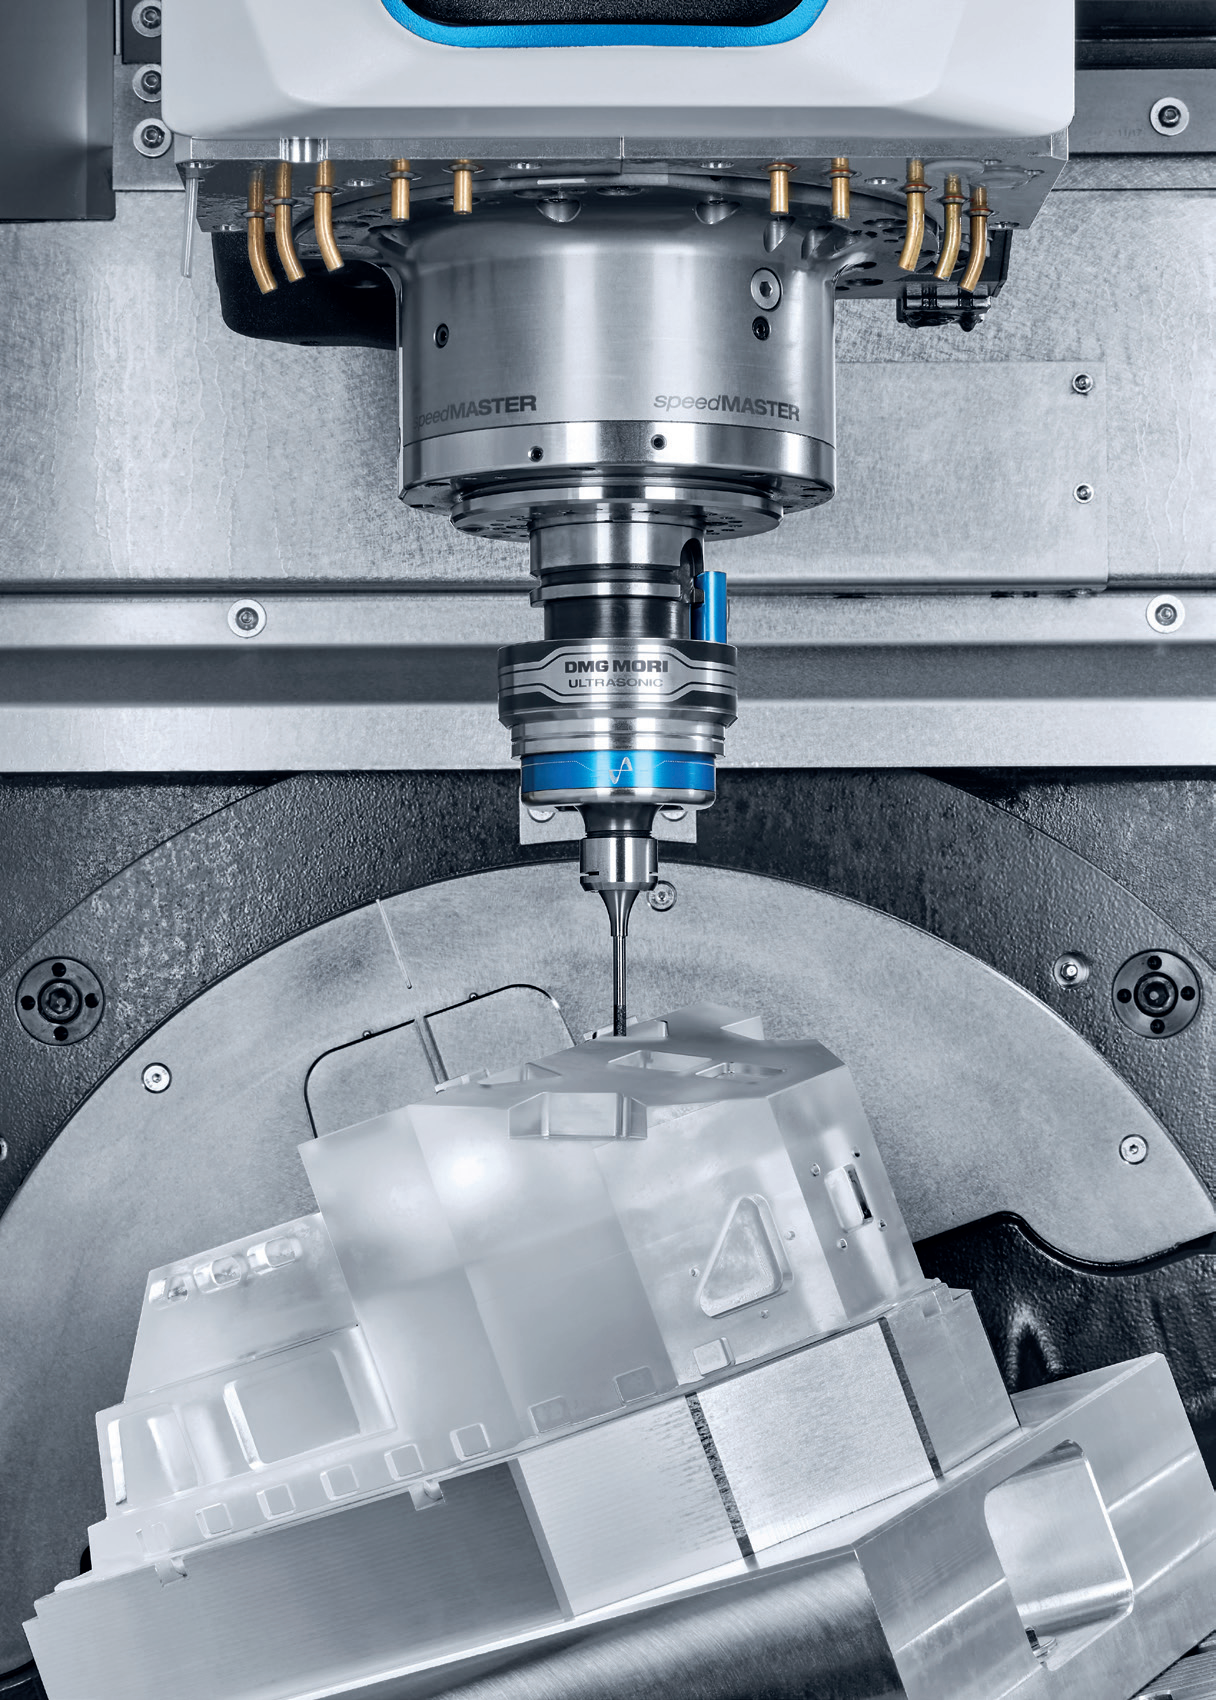
ULTRSONIC 50将超声辅助加工与灵活的5轴运动特性结合在一起,可高生产力地加工复杂几何特征
DMG MORI ULTRASONIC超声加工机床加工一件石英玻璃环的周期时间在40至60分钟之间,具体取决于工件的复杂程度。材料切除速度大约为165,000 mm3/h。
▶ 自动化
ULTRASONIC 50可标配DMG MORI的PH 150自动化系统,实现无人值守工件生产和灵活生产。自动化系统中的回转托盘库可安装8件毛坯,因此,可以无人值守生产石英玻璃环。
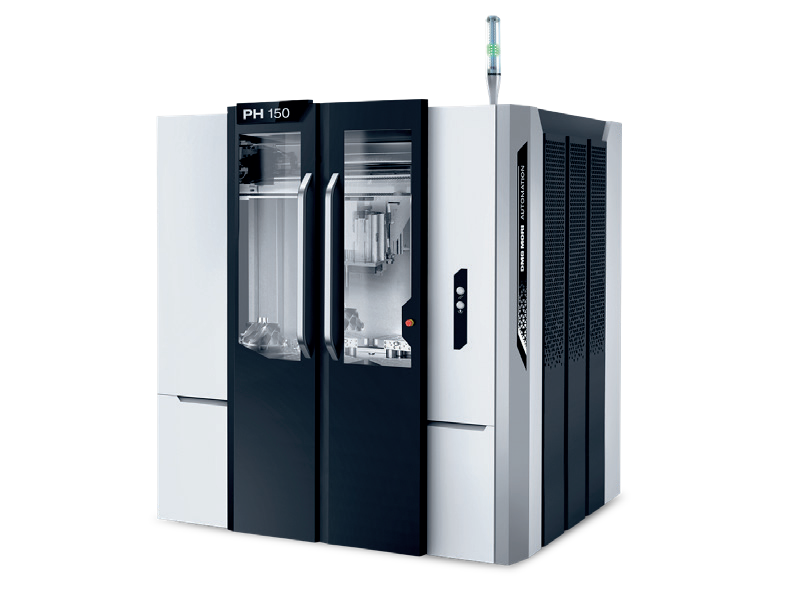
ULTRASONIC 50超声加工中心可在右侧配置PH 150托盘搬运系统,实现生产自动化
5、结论和展望
ULTRASONIC 50超声加工中心工艺可靠,可精密和高效进行完整加工,结合超声辅助与5轴运动特性,特别适用于半导体行业的工件生产。DMG MORI的超声加工解决方案实现了更短周期时间,短于传统加工工艺。可见,工艺整合是加工转型(MX)的重要支柱,DMG MORI正在通过加工转型重塑生产的未来。此外,DMG MORI在为半导体行业提供综合性的生产解决方案,其中还考虑加工转型(MX)的其它支柱:自动化、数字化转型(DX)和绿色转型(GX)。只有这样才能保持长期高效,也才能实现可持续的生产优势。半导体行业在不断进步,特别锲和DMG MORI不断研发前沿技术的努力,例如超声加工技术。
▶ 一站式提供半导体行业专业技术
多年来,DMG MORI持续支持半导体行业巨擎。创新发展的过程是技术不断迭代的过程,如本文所述,新技术可在精密工件生产中实现更高效率和更高经济性。DMG MORI不断突破极限,满足更高要求。一方面,将这些技术用于光刻系统中精密框件和壳件的加工。例如,DMG MORI的精密DMU duoBLOCK加工中心。另一方面,创新的超声加工技术发挥了决定性作用,始终为用户提供更强竞争力的加工方案。在快速发展的半导体行业,ASML等行业巨擎需要高精度、高效率和高性能的生产解决方案。
多年来,DMG MORI在半导体行业积累了丰富的经验,可为半导体行业提供创新的生产解决方案,满足半导体行业的更高需求
另一方面,他们需要制造光刻系统和蚀刻系统,以满足更高的技术要求。为此,实践证明,精密加工解决方案,例如ULTRASONIC超声加工技术行之有效,并不断创造新标杆。另一方面,全球性竞争愈演愈烈,生产解决方案必须经济,以快速、可靠生产产品。而且,超声辅助加工工艺在许多方面都优于传统工艺。DMGMORI的半导体领域的专家拥有在半导体行业多年积累的丰富经验,可一站式设计量身定制的生产解决方案,满足半导体行业的要求。
文章来源:DMG MORI
图片来源:DMG MORI
转载平台:企业供稿
责任编辑:朱晓裔
审 核 人:李峥
热点文章
-
-
精密切割无损伤:TRUMPF紫外飞秒激光助力晶圆与先进封装量产
2026-10-09
-
通快亮相上海工博会2026携四大硬核装备与全新生态系统开启钣金制造新篇
2026-10-12
-
-
诚邀莅临 | WFL 将携 M35-G 车铣复合加工中心亮相进博会(CIIE 2026)
2026-10-09
-
二十载与强者同行|这一夜,共见宏山激光新篇章
2026-10-11
-
百超即将亮相上海工博会,精彩亮点抢先看!
2026-10-08

评论
加载更多