人工智能背景下机床铸件质量智能检测与管理技术研究
马俊1 华新2 楼晓1 王凯1 刘佳1 万江行1
(1.浙江省机电技师学院 义乌 322000;2.南京理工大学 南京 211200)
摘要:机床铸件质量直接影响数控机床的加工精度和使用寿命,传统的人工检测和简单的测量工具抽检方式存在以下问题:一是质检人员主观性强,易漏检错检;二是抽检频率低,很难全部检测;三是检测数据很难系统化总结利用,无法追踪质量和改良工艺等问题,难以满足智能制造对检测精度与实时性的双重要求。本文基于机床床身铸件检测的实际经验,系统探讨了人工智能技术在铸件质量检测与管理中的应用路径与技术框架。研究从数据采集与预处理、模型训练与优化、在线推理与结果输出三个层面,构建了基于 ResNet50 和 YOLOv5 的铸件缺陷智能识别流程,并提出了“数据采集—模型训练—在线推理—反馈优化”的闭环质量管理体系。研究表明,人工智能技术可有效替代铸件表面缺陷的人工检测环节,为机床铸件质量管理的智能化转型提供理论参考与技术支撑。
关键词:机床铸件;缺陷检测;深度学习;质量控制;人工智能
中图分类号:TG156
0 前言
机床主要由底座、立柱、工作台、主轴箱构成,称为“工业母机”,机床的品质可以评判一个国家的机械制造水平[1]。其中机床身铸件是其整个的结构基础,它的品质好坏直接影响机床的加工精度与稳定性。在铸件的制造过程中,它可能会产生砂孔、气孔、裂纹、夹渣等表面和内部的质量缺陷,此缺陷对机床外观,结构强度有一定影响,必然导致加工精度下降,稳定性失效。
机床铸件目前的检测方法主要依靠质检人员个人专业素养,如目测、测量工具抽检和测量设备(如三坐标测量机)校验。以上检测方法存在一些问题:第一是质检人员主观性强,易漏检错检;第二是抽检频率低,很难全部检测;三是检测数据很难系统化总结利用,无法追踪质量和改良工艺。在工业视觉检测领域中,人工智能技术取得了突破性进展。在制造业的应用中,人工智能已经由质量检测跨至机器设备修理、生产效率提高、工艺数据调整,制造业已经从传统模式升级为数字化、智能化。专业人士和制造业企业已经对铸件检测实现一定突破,智能外观检测系统可以精确扫描百余类铸造缺陷并自动分选。然而如今机床铸件质量缺陷的检测和质量闭环管理的研究经验不足,特别是缺少智能化检测与生产效率、工艺参数相结合的质量体系管理落地。
本文主要阐述人工智能在制造业质量体系中的技术管控和应用落地,探索机床床身铸件缺陷的智能检测从数据采集、数模构建到优化工艺参数的技术框架落地,机床铸件质量管控从依靠人工经验判断向着 AI 数据智能驱动转变提供强有力的理论参考。
1 机床铸件典型缺陷与检测现状
1.1 铸件的质量表面缺陷类型
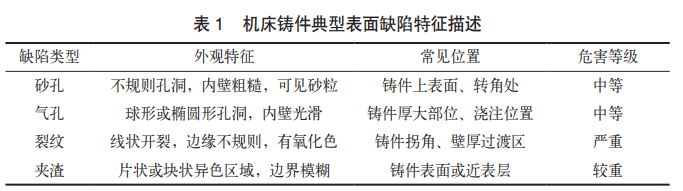
依据实际制造中的质量检测数据,机床铸件的质量表面缺陷分为四类形态:如砂孔(不规则孔洞,内壁粗糙,可见砂粒)、气孔(球形或椭圆形孔洞,内壁光滑)、裂纹(线状开裂,边缘不规则,有氧化色)和夹渣(片状或块状异色区域,边界模糊)[2]。这四类缺陷占铸件质量不合格总数的 85%以上,它们的特征如表 1 所示。
除上述表面缺陷外,铸造过程中还可能产生炉号铸错、LOGO 缺失等追溯性缺陷,以及尺寸偏差、加工余量不足等几何缺陷。这些缺陷均需在来料检验阶段发现并拦截,以防止流入加工环节造成更大损失。
1.2 现行检测方法及局限性
当前企业铸件来料检验主要遵循表 2 所示的检测流程。
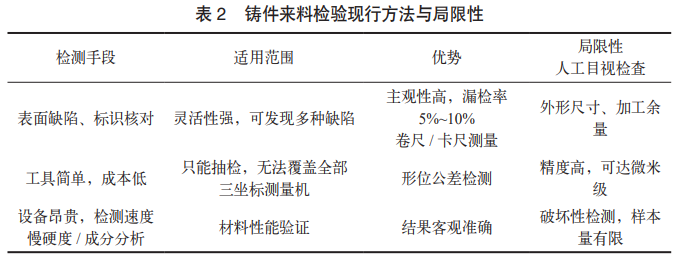
从表 2 可知,在表面质量缺陷检测过程中,最主要的手段还是人工检测。但是,人工检测一般在连续 2 小时检测工作后漏检率逐渐升高,特别是在面对类似砂孔这些细小缺陷检测时,极易出现疏漏。由此之外,因为缺少可系统化的检测依据,人工检测在面对同一处的质量缺陷,它的判定结果都是有差异的,严重影响了质量判定的统一性。并且小部分表面质量缺陷在铸件加工后才被发现,造成了一定浪费。
1.3 人工智能介入质量管控的必要性
由于上述问题的存在,人工智能对铸件质量检测的介入很有必要:第一提升效率:生产制造效率快速完成质量缺陷检测,检验员很难达到检测结果的稳定性;第二质量检测结果的统一性:人工智能数据模型能提供可系统化的检测依据,解决人为检测带来的差异;第三提高数据支撑:人工智能数据模型能自主记录并存储铸件质量检测结果和缺陷图像,为追踪质量和改良工艺提供数据支撑[3]。
2 基于深度学习的铸件缺陷智能检测框架
2.1 技术框架总体设计
本文构建的铸件质量表面缺陷检测的智能系统,主要分为三大基本层:第一数据层(图像采集与预处理)、第二算法层(分类筛选与目标检测)、第三应用层(质量判定、数据反馈与生产联动)。
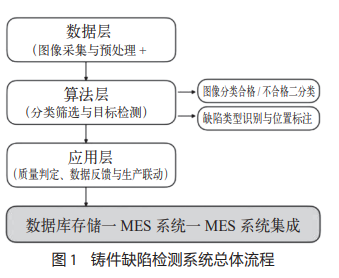
在第二算法层中,主要根据卷积神经网络进行图像分类筛选,输出结果主要有合格与不合格两项。然后在利用目标检测算法,对合格的图像进行质量缺陷类型的识别与具体方位标注[4]。在完成质量检测与标注后,智能系统会将此数据自动保存为质量数据库,并且和生产执行系统(MES)进行连接,为追踪质量和改良工艺提供数据支撑。
2.2 数据采集与预处理流程
深度学习模型的基础是大数据,所以数据的好坏直接影响智能检测系统的适用性。笔者将系统的数据收集与处理过程展示如下:
(1)数据采集:在机床铸件来料检验过程中,运用光源系统设备与工业面阵相机设备,保证每个铸件在相同位置、相同光照条件下成像,保证数据检测的重复性一致。运用机床铸件包括但不限于立柱、底座、工作台、滑座铸件。
(2)数据标注:由专业素养的检验人员运用软件标注对采集图像中的质量缺陷位置进行标注。铸件合格标注为“合格”;不合格铸件则标注缺陷类型,比如砂孔、气孔、裂纹、夹渣等,并标注质量缺陷的位置,收集质量缺陷数据标注完成后形成结构化数据。
(3)数据增强:对数据训练进行增强性应用,提升模型的泛化能力(如随机水平翻转、随机亮度和对比度调整、随机旋转等),使数据模型能更好地在实际生产中的光照变化、铸件摆放角度变化等情况下适应。
2.3 模型构建与训练思路
框架主要选用两种经典的深度学习网络架构进行不同层级的检测任务:
(1)图像分类模型:人工智能背景下,图像识别是一项关键技术,它把机器代替人类的眼睛对进行物体识别,机器替代人类处理繁琐信息。随着人工智能技术的不断发展,人们对图像识别技术的研究逐渐深入,针对铸件质量表面缺陷类型的判别系统需借助图像识别技术对铸件质量表面是否合格进行分类,并选择 ResNet50 为骨干网络[5]。
(2)目标检测模型:目标检测,就是可以准确识别。本文利用目标检测识别铸件质量表面缺陷的类型,并输出其缺陷类型边界框,并通过掩膜图的方式输出不同铸件缺陷的精准位置边界。以此进行铸件质量表面缺陷类型数据库的构建。选用 YOLOv5 s 作为核心检测网络,其网络结构由四部分组成:输入、主干、颈部和预测,其网络结构如图 2 所示。
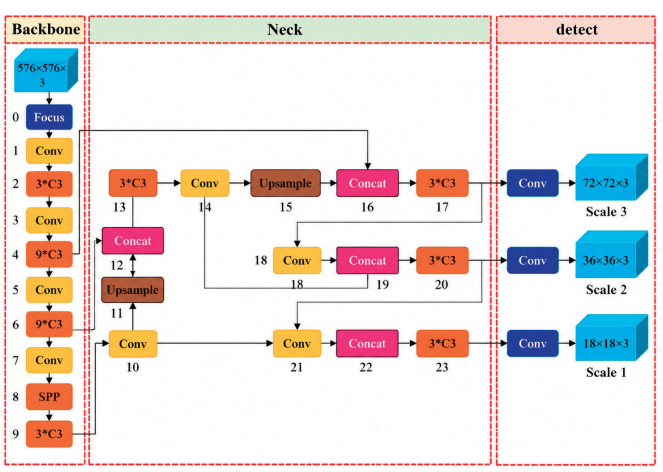
图2 YOLOv5 网络结构图
2.4 在线推理与结果输出
将训练好的的智能设备运用到实际生产现场:将采集到的铸件图像输入 ResNet50 分类模型,模型通过判断置信度评分输出“合格”或“不合格”。“合格”的铸件图像自动进入下一工序。“不合格”的铸件图像,再转入 YOLOv5 检测模型,该模型将会铸件图像的具体缺陷区域进行定位和分类,并输出缺陷类型、位置坐标及置信度。智能设备依据缺陷类型判定其严重程度,并将铸件图像结果用不同颜色进行区分:绿色(合格,无可检缺陷)、黄色(轻微缺陷,需人工复核)、红色(严重缺陷,系统自动报警并标记剔除)。检测结果与缺陷图像自动关联存储在质量数据库中,便于工作人员进行后续查询、追踪及分析[6]。
3 人工智能在铸件质量体系落实中的应用
3.1 “采集—训练—推理—反馈”铸件质量体系框架
人工智能对制造业质量监督的作用既能替代人工完成检测工作,又能创建从数据采集、数模推敲到工艺参数优化的闭环体系,实现质量监督控制的持续优化并落实到位。本文提出的数智驱动下的铸件质量体系落实框架由四个核心环节构成,如图3 所示。
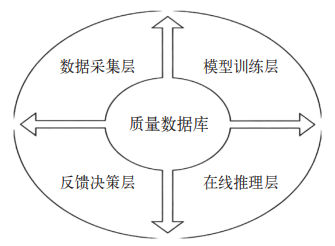
图3 铸件质量体系落实框架图
(1)数据采集层:车间收集铸件的实际图像,质检员配合复测和修改注释,为训练数据提供素材。这一生产流程是闭环铸件质量体系的初始端,收集的数据完整性和准确性起到了关键的作用。
(2)模型训练层:持续将车间收集铸件的实际图像进行更新,不停训练新数据。实时对比新旧数模的数据指标。这一生产流程提升了数模性能,让铸件质量体系适应生产条件的趋势。
(3)在线推理层:利用最合理的数模对车间来料进行实时检测与抽查,给出合理的判定结果,并对不合格铸件实施隔离或报废处理。这一生产流程是闭环铸件质量体系的终端,直接生产质量监督与生产品质的实际效果。
(4)反馈决策层:把检测的数据结果,比如铸件表面缺陷类型、铸件质量缺陷发生的概率、铸件批次的不符合项等,实时向工艺部门和生产车间部门汇报。工艺部门依据合格参数调整生产工艺,生产车间部门依据此数据结果合理安排生产任务,最终实现铸件产品的质量提升与客户的满意度,检测的生产质量与改进的工艺相结合,实现联动机制。
3.2 质量数据驱动的工艺优化与生产调度
铸件质量体系的决定性作用是把实时检测的数据转变为工艺优化与生产车间制造效率和品质,其具体表现为:
(1)铸件质量的溯源和工艺优化:根据分析铸件不同批次,不同时间的质量缺陷类型变化与分布趋势,根据相应时间的铸造工艺参数,包括但不限于冷却速度、砂型含水量、浇注温度,结合质量分析方法得出关键工艺因素,从而确定工艺参数的优化,从根本上降低铸件质量缺陷发生概率。
(2)合格供应商质量优化评价和选择采购供应商:选择同一个供应商的不同批次的铸件进行质量分析和数据统计,从而形成完整的供应商质量趋势,为采购部门的合格供应商评估和优化选择提供数据参考。
(3)生产车间的效率优化:把铸件质量检测结果同步到生产车间系统,比如当某批次铸件质量出现异常,系统会自动向生产部门发出警告提示,生产部门可以根据此次调整加工计划与工艺,及时避免了大量存在缺陷隐患的铸件投入到生产车间加工,减少了无效加工造成的不合格品与公司成本的损失。
(4)铸件质量预测与预防措施:技术人员根据对车间质量异常数据分析,构建铸件质量缺陷模型,每当其预测数值接近预警临界点会及时采取预防措施,使生产实现“事后检验”向“事前预防”的生产车间铸件质量管控。
4 应用挑战与实施路径
4.1 主要挑战分析
将人工智能技术应用于铸件质量表面缺陷检测中有很多优势,但也存在一些困难:
(1)数据集样本不均衡:铸件缺陷属于质量事故,特别是铸件裂纹这样严重缺陷的时有发生,导致数据集中的训练样本失调。除此之外,制造业企业对不同铸造的标准不同,检测手段不同,检验人员专业素质不同,所表现出来的铸件表面状态和判定的质量结果存在差异。
(2)人机协作的磨合:从原始的人工检测到如今的智能设备检测,铸件制造企业需建立人机协作的工作流程,从而降低铸件质量事故,提高生产效率。
(3)技术层面的引用:引人智能设备检测铸件改变了企业相关人员的工作条件,这就意味着需要对相关人员的技能有了更高要求,铸件制造企业需要对相关人员进行相应的技能培训与提高。
4.2 实施建议
针对上述挑战,建议采取以下渐进式实施策略:
(1)企业选择一条典型生产流水线作为试验,利用智能检测设备,采用“设备+人工”的协作运行模式,积累并收集生产线上的质量数据,验证检测精度,梳理工作流程,提高工作效率。
(2)依据试验反馈的数据,把人工检测中发现的误判、漏判补充到训练模型,不断提高检测数据的准确性。
(3)在设备稳定、人员操作熟练的程度上,广泛推广到所有铸造制造企业与加工流水线中。建立测量数据台账,实现铸件检测数据的统一保管、分析及应用,把设备检测流程融入制造企业的质量管理体系。
5 结论
本文立足于人工智能在制造业质量管控中的应用趋势,基于机床床身铸件检测的工程实践,系统探讨了基于人工智能的铸件缺陷智能检测方法及质量管理框架。主要结论如下:
(1)构建了“数据采集与预处理—模型训练与优化—在线推理与结果输出—反馈决策与工艺联动”的闭环框架。其中 ResNet50 可用于“合格/不合格”快速分类筛选,YOLOv5 可用于缺陷类型识别与精确定位,两级串联架构既能保证检测质量又可兼顾处理效率[7]。
(2)提出了“采集—训练—推理—反馈”的铸件质量体系,将智能检测从单一的“质量把关”提升为“质量管控”的系统性方案。通过铸件质量的溯源和工艺优化、生产车间的效率优化,推动铸件质量控制从“事后检验”向“事前预防”的转变。
(3)分析了深度学习方法在实际部署中面临的数据集样本不均衡、人机协作的磨合、技术层面的引用三重挑战,提出了相应地实施路径,为铸造企业的智能化转型提供了可操作的路线参考。
本研究为机床铸件质量缺陷管理的智能化转型提供了理论框架与路径参考。未来可进一步 探索多源数据融合的综合质量评估方法,以及知识驱动与数据驱动相结合的质量管控新模式,推动智能制造在铸造领域的深化应用。
参考文献
[1] 中国机械工业联合会. 2025 年中国机床工具工业经济运行分析报告[R]. 北京:中国机械工业联合会,2026.
[2] 董选普,李继强. 铸造工艺学[M]. 北京:化学工业出版社,2009.
[3] 数控机床铸件质量追踪系统:CN118134062 B[P]. 2024-06-01.
[4] 刘培. 基于深度学习的图像目标检测与分割算法的研究与应用[D].燕山大学,2018.
[5] 刘宝龙. 基于图像分析和深度学习的船名标识字符检测与识别研究[D]. 浙江大学数字化艺术与设计, 2018.
[6] 张艺凡, 刘国华, 盛守祥, 等. 基于深度学习的服装风格识别问题的研究[J]. 智能计算机与应用,2020,10(5):14-17, 23.
[7] 曾平平,李林升. 基于卷积神经网络的水果图像分类识别研究[J]. 机械设计与研究, 2019,35(01):23-26.
热点文章
-
全链协同·智创共赢:精雕科技2026新品发布会集中亮相五款精密数控加工中心
2026-11-10
-
五十载积淀再启新程 巍亚数控机床新工厂投产为高端装备产业注入新动能
2026-11-10
-
以技能应答AI时代,以赛事链接产教融合——第二届“郑钻杯”数控技术与工业软件大赛完美收官
2026-11-16
-
校企协同 共育智造新才 | 拓璞数控签约中国新高教集团,与云南工商学院探索产教融合新模式
2026-11-12
-
聚焦前沿,共塑未来 | 魏因加特纳受邀出席2026第十届中国国际塑料机械产业发展大会
2026-11-12
-
CREAFORM 形创科普台|飞机表面出现凹陷,维修人员如何快速精准评估?
2026-11-11
-
IMAO今尾【新品介绍】转拇指型锁紧器(薄板用收销式)|松开自动收销,减少装拆干涉
2026-11-16