全自动一体化六面磨削机的研制
郑臣1 刘雄心1 邵辉明1 陈蓬2 刘健1 赵金明1 蔺泓铭3
(1.北京市地铁运营有限公司机电分公司 北京 100043;2.锦州欧开制药机械有限公司 辽宁锦州 121000;3.中国民航大学 天津 300300)
摘要:针对长方体精密金属工件传统加工工艺存在工序分散、多次人工翻面、重复定位误差大及加工效率低等问题,本文研制一种全自动一体化六面磨削机。整机采用模块化结构设计,集成自动上料、伺服步进输送、真空基准定位、90° 伺服换向、多磨头并行磨削及振动频谱监测系统。通过建立机床动力学模型、采用快速傅里叶变换(FFT)振动分析技术,实现加工工艺优化与设备故障预警。结果表明:设备可一次性完成工件六面精密磨削,尺寸公差控制在 ±0.02 mm 以内,加工效率提升 5 倍以上,设备运行稳定、振动可控,具有较高的工程应用与推广价值。
关键词:六面磨削机;自动化加工;伺服控制;精密磨削;FFT频谱分析;设备研制
0 引言
在机械冷加工领域,长方体标准垫块、精密工装配件、轨道交通小型五金件均需要六个平面等高、垂直、平行的高精度要求。传统加工方式依赖平面磨床、双端面磨床多工序分次加工,存在以下短板:
1)需人工多次翻面、重复装夹,基准不断更换,累积定位误差大;
2)工序分散、设备占用多、生产节拍不稳定;
3)磨削振动不可控,易产生振纹、波纹度超差;
4)设备主轴、轴承早期异响依靠人工判断,无法量化诊断。
为此本文研制全自动一体化六面磨削机,采用流水线式连续加工结构,一次装夹、自动换向、六面成型,并搭载振动频谱监测系统,实现精密、高效、可监测的自动化磨削加工。
1 整机总体设计
1.1 结构组成
整机采用重型机架时效处理结构,分为六大核心模块[1][2][3]:
1)自动储料上料模块:实现工件有序分离、自动进料;
2)伺服步进输送模块:高精度进给输送工件;
3)真空吸附定位模块:保证全程基准统一、无滑移;
4)多组磨头磨削模块:完成上下平面、两侧长边、两侧短边磨削;
5)伺服 90° 换向机构:无需人工翻面,自动切换加工方位;
6)电气控制与 FFT 振动监测模块:实现自动控制与设备状态诊断。
整机包括:机架、上料机构、三组磨头、伺服输送、旋转换向机构、电气控制柜整体布局,如图1所示。
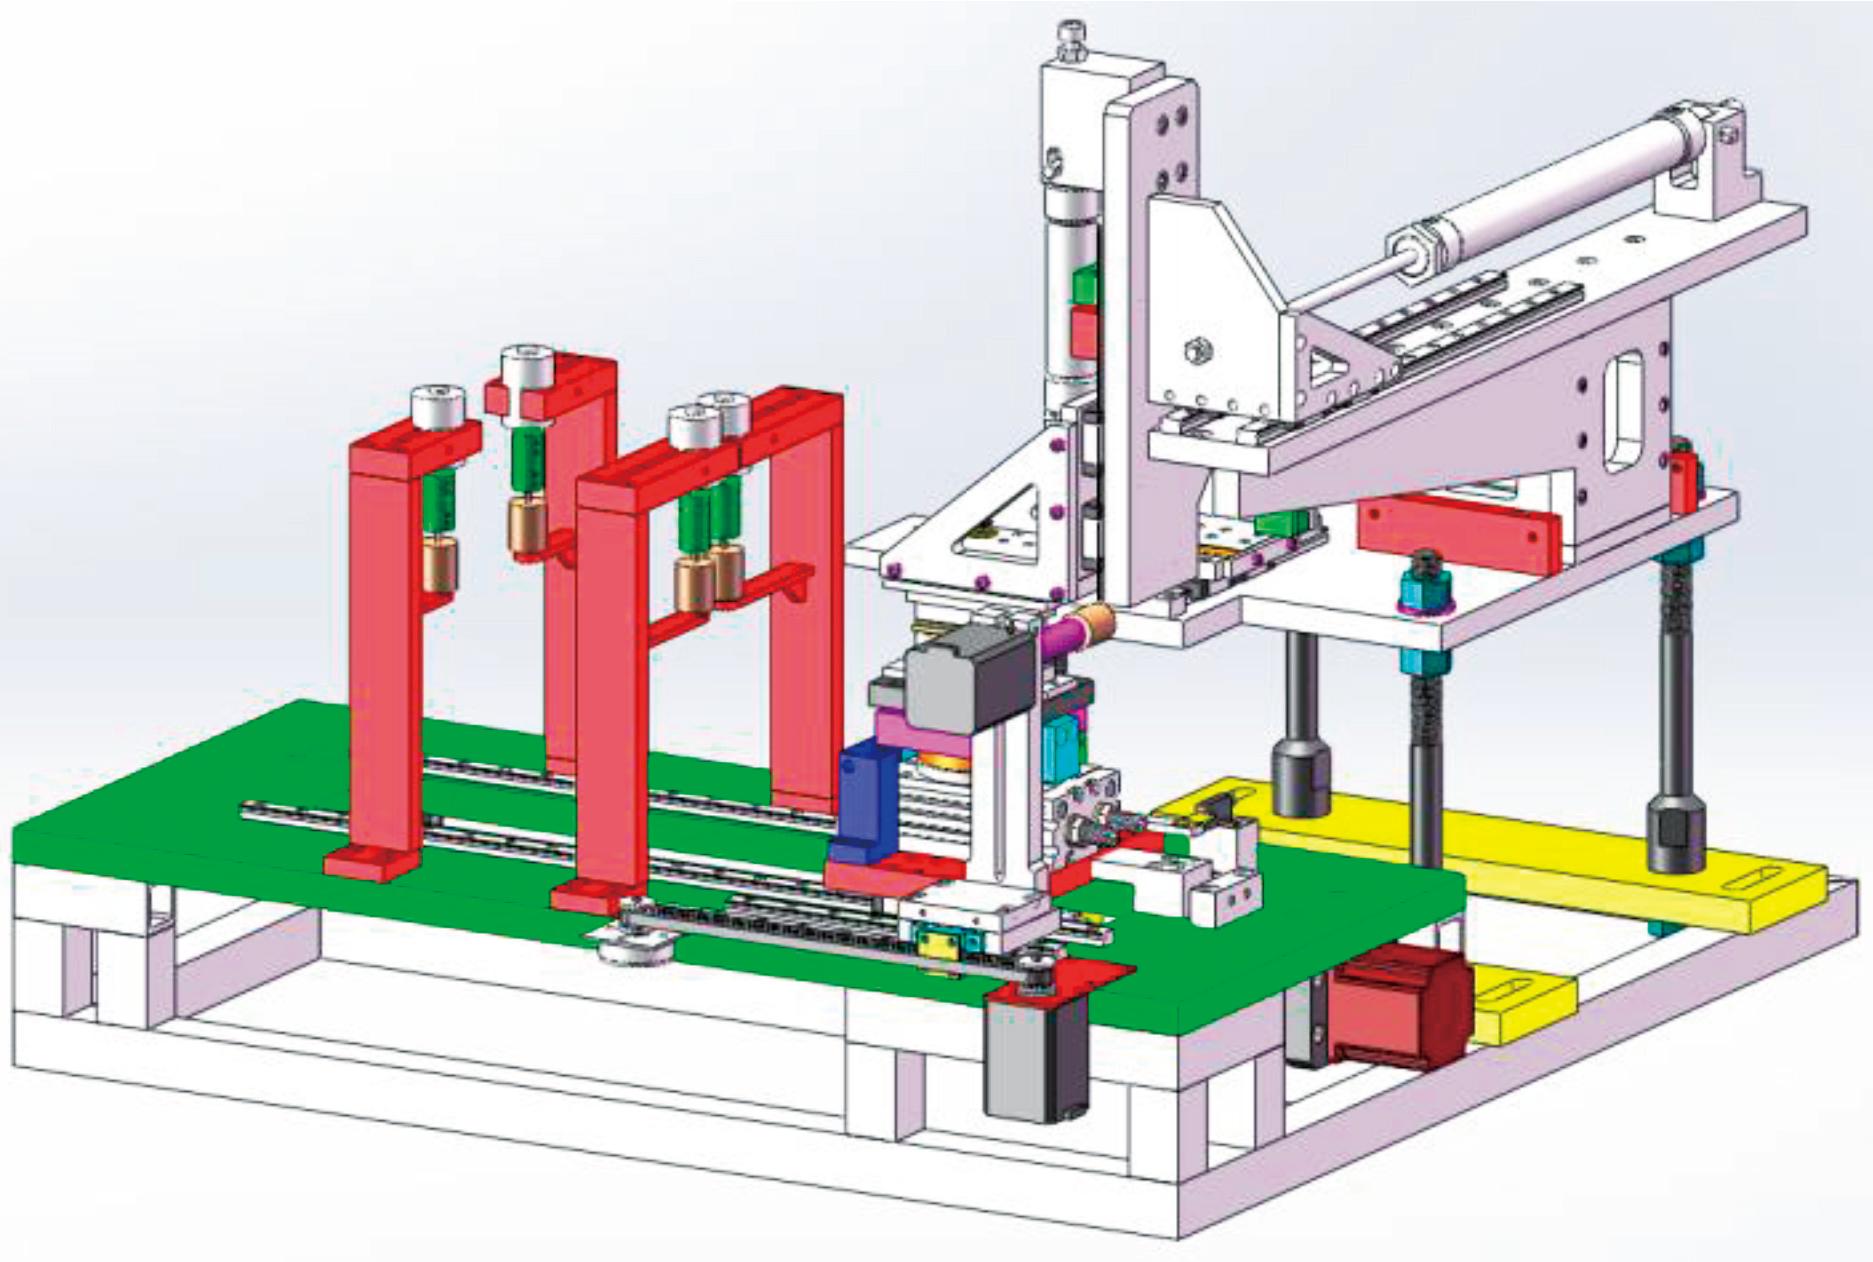
图1 全自动一体化六面磨削机整机结构示意图
更具体的,全自动一体化六面磨削机包括底架,底板、落料装置、输送装置、第一进给装置、第二进给装置、转向装置、第一磨削装置、第二磨削装置、第三磨削装置、第一吸盘和第二吸盘。整机模块化布局紧凑,实现进料、磨削、换向、出料一体化流水线作业,结构刚性强、传动精度高,如图2所示。
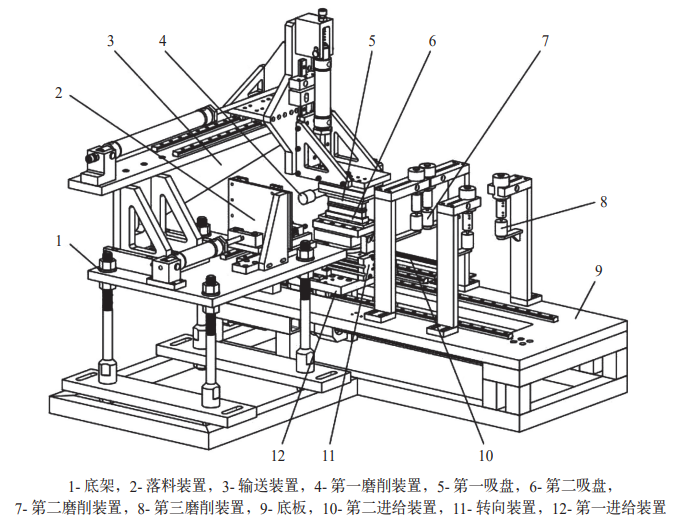
图2 全自动一体化六面磨削机结构组成
1.2 工作流程
工件自动上料 → 真空吸附定位 → 上下端面磨削 → 长边两侧磨削 → 伺服自动 90° 换向 → 短边两侧磨削 → 成品自动下料,实现一次进料、六面成型。
2 理论基础与数学模型
2.1 机床磨削振动动力学模型
磨削加工为典型受迫阻尼振动系统[4][5][6],动力学方程:
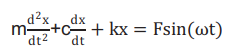
式中:m—— 机床磨削单元等效质量(kg);
c—— 系统阻尼系数;
k—— 结构刚度(N/m);
Fsin(ωt)—— 磨削交变激振力。
当激振频率接近系统固有频率时产生共振,造成磨削振纹与精度超差。
2.2 FFT 频谱分析数学模型
为识别磨削主轴、轴承、砂轮不平衡故障,对采集的振动时域离散信号进行快速傅里叶变换:
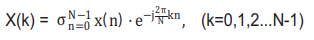
通过时域转频域,提取基频、倍频、宽带噪声特征,实现故障判别与工艺优化。
2.3 主轴回转频率公式

式中:n为主轴转速(r/min),用于匹配频谱主峰,判别设备异常。
3 关键结构设计
3.1 机架结构
机架采用方管整体焊接,经二次时效去应力处理,消除焊接内应力,保证长期加工不变形。底部加装减震阻尼垫,抑制整机共振。
3.2 输送与定位系统
采用伺服电机 + 精密滚珠丝杠传动,重复定位精度 ±0.01 mm。
全程采用真空基准吸附,加工六面过程不更换基准,从根源消除装夹误差。
3.3 多磨头磨削系统
设备配置三组独立精密磨头:
1)第一组:上下端面粗精复合磨削;
2)第二组:工件长边两侧同步磨削;
3)第三组:工件短边两侧同步磨削。
每组磨头具备微米级微调功能,可独立修正磨削余量与平行度误差。
3.4 自动换向机构
采用高精度伺服旋转平台,转角精度 ±0.05°,实现工件 90° 精准换向,无需拆卸工件,保证六面垂直度精度。
4 振动频谱分析与故障诊断
4.1 振动频谱分析
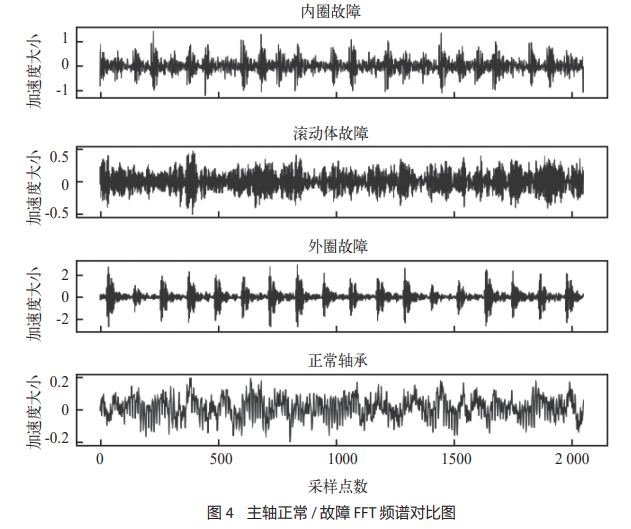
内容:正常:波形均匀、幅值稳定[7][8]
异常:波形冲击多、波动剧烈)
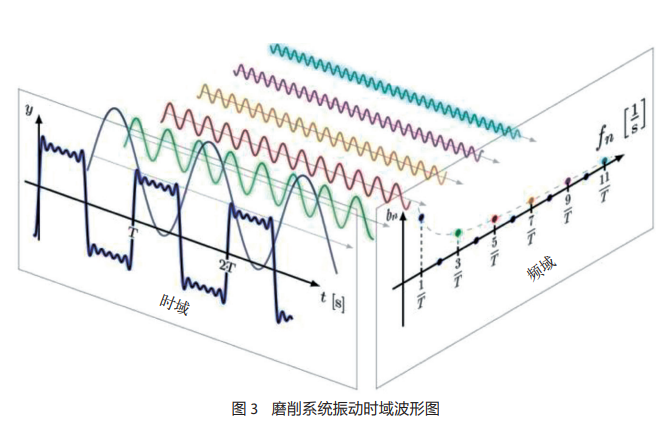
分析:时域图仅能观察振动强弱,无法分辨故障频率,需结合 FFT 频谱分析。
通过频谱图谱可精准区分工艺振动与设备故障振动,实现双重优化。
在全自动六面磨铣机主轴系统故障监测中,时域信号仅可反映振动整体强弱,难以识别早期轴承损伤;普通 FFT 幅值谱对强振动故障识别效果较好,但对于轴承微弱冲击故障易受加工噪声干扰,如图3所示。采用希尔伯特包络解调得到的包络谱能够有效提取轴承故障特征频率,可以实现主轴轴承早期故障的判别,为设备状态监测与预防性维护提供依据。
4.2 系统监测与故障诊断设计
基于 FFT 频谱监测,建立设备状态判断标准如图4所示。
1)一倍频幅值异常升高 → 砂轮动平衡不良;
2)二倍频、三倍频谐波密集 → 主轴轴承磨损;
3)全频段噪声抬高 → 机械松动、导轨润滑不良。
通过频谱基线对比,实现预防性维保,避免带病加工。
5 试验数据与分析
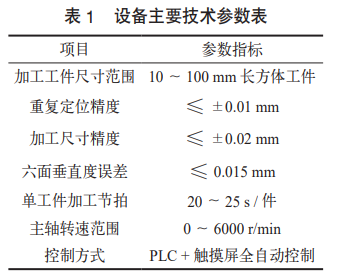
设备主要技术参数见表1。
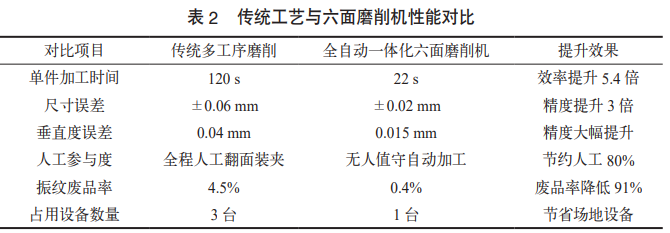
传统工艺与六面磨削机性能对比见表2。
6 研制难点与解决措施
难点 1:六面加工基准统一难,垂直度易超差
解决:采用全程真空基准不松脱加工工艺,换向不换基准,保证六面几何精度[9][10]。
难点 2:高速磨削振动易产生振纹
解决:建立动力学模型,优化转速与磨削深度,避开共振区间;通过 FFT 频谱锁定振动源。
难点 3:粉尘堆积影响导轨精度
解决:全机伸缩防尘罩 + 负压集尘装置,实时清理磨削粉尘。
难点 4:多磨头同步精度难匹配
解决:每组磨头独立微调 + 系统参数补偿,保证六面磨削余量均匀一致。
7 经济效益分析
1)人工成本:原需 3 名操作工,现只需 1 人值守,每年节约人工成本显著;
2)质量效益:废品率大幅下降,返工成本几乎消除;
3)设备成本:替代三台传统磨床,减少设备采购与场地占用;
4)维保效益:通过频谱预测性维护,减少突发故障停机,设备寿命延长。
设备投资回收期短,综合性价比极高,适合批量精密零件加工场景。
8 结论及应用
本文研制的全自动一体化六面磨削机基于模块化结构设计、伺服精准控制与 FFT 振动频谱监测技术,突破了传统磨削工序分散、基准混乱、振动不可控、精度不稳定的技术瓶颈。设备可一次性完成长方体工件六面精密磨削,加工精度高、一致性好、自动化程度高,同时具备设备故障在线监测能力,实现工艺优化 + 设备维保双重技术提升。
该设备结构可靠、经济性好、通用性强,可广泛应用于模具配件、工装垫块、轨道交通小型精密零件的批量精加工,具有良好的工程推广价值。
在轨道交通机电装备零部件加工领域,大量屏蔽门、自动扶梯配套的金属安装垫块、压板、绝缘方块等扁长方体零件,对零件各平面的平行度、垂直度以及表面毛刺去除均有较高装配要求。传统加工模式下,采用普通铣床、平面磨床进行加工,需要多次拆装工件、反复翻面装夹,不仅加工工序繁琐,还容易因多次定位产生累积误差,零件尺寸一致性较差;工件边角毛刺多依靠人工打磨处理,劳动强度大,加工效率低,产品质量受人为操作影响明显。
全自动六面磨铣机针对长方体类工件设计,工件完成一次装夹后,设备通过自动换位机构实现工件姿态切换,可一次性完成工件上下、左右、前后六个表面的铣削、磨削、倒角与去毛刺加工,无需人工翻面拆装。该设备能够有效消除多次装夹带来的定位偏差,保证零件平面度、平行度与垂直度,大幅提升零部件加工一致性。设备可对接自动上下料机构,实现批量自动化加工,减少人工干预,既降低一线作业人员劳动强度,又稳定零部件加工质量,十分适配轨道交通机电零配件批量生产场景。
除轨道交通行业外,该类设备同样可应用于通用机械制造、新能源装备等领域,用于模具镶块、方形阀块、散热铝块等方块类零部件的六面精加工,完成平面精磨、铣削成型、边角去毛刺等工序,满足机械装配对零件外形尺寸与表面质量的使用要求。
参考文献
[1] 刘雄心.凸轮机构从动件等速运动规律的改进[J].包装工程,2010(19):63-66.
[2] 刘雄心.全自动六面磨削机的研制[J].金属加工,2024(7)43-48.
[3] 刘雄心. 适于特殊要求的跃度连续的凸轮曲线的构造[J]. 重型机械, 2010(5): 46-51.
[4] 霍洪旭.基于包络解调分析法的数控车床镗孔振纹分析与改进 [J]. 制造技术与机床,2024(03):64-68.
[5] 尹阔,吴慧敏.基于频谱分析的高速车床噪声分析与控制 [J]. 金属加工 (冷加工),2023(02):90-92.
[6] 邱昕.变速器一档齿轮加工数控车床主轴故障诊断与优化研究 [J].AI 汽车制造业,2026(06):70-73.
[7] 赵庆国,杨江天.基于混合熵与组合预测模型的机车轴承故障诊断[J]. 机车电传动,2025(05):121-127.
[8] 杨岗等.基于频谱重构的经验傅里叶分解算法及 轴承故障诊断应用 [J]. 西南交通大学学报,2026(04):329-340.
[9] 刘雄心.LXX全自动机械手臂的研制[J].包装与食品机械2007,(05):18-19.
[10] 刘雄心.一种风机送风量的简易调节装置[J].通用机械2010,(11):86-88.
热点文章
-
全链协同·智创共赢:精雕科技2026新品发布会集中亮相五款精密数控加工中心
2026-11-10
-
五十载积淀再启新程 巍亚数控机床新工厂投产为高端装备产业注入新动能
2026-11-10
-
以技能应答AI时代,以赛事链接产教融合——第二届“郑钻杯”数控技术与工业软件大赛完美收官
2026-11-16
-
校企协同 共育智造新才 | 拓璞数控签约中国新高教集团,与云南工商学院探索产教融合新模式
2026-11-12
-
聚焦前沿,共塑未来 | 魏因加特纳受邀出席2026第十届中国国际塑料机械产业发展大会
2026-11-12
-
CREAFORM 形创科普台|飞机表面出现凹陷,维修人员如何快速精准评估?
2026-11-11
-
IMAO今尾【新品介绍】转拇指型锁紧器(薄板用收销式)|松开自动收销,减少装拆干涉
2026-11-16