【雷尼绍】自由伸缩栅尺-SMT贴片机精度与成本的平衡之道
在AI算力与数字化经济的双轮驱动下,全球半导体产业正迎来历史性拐点。AI基础设施支出持续增加,由此拉动GPU、HBM及先进封装的强劲需求,最终转化为对晶圆厂设备和材料的持续投资,半导体行业正朝着高密度集成与柔性生产方向转型。
与此同时,作为电子制造核心环节的表面贴装技术(SMT)也在加速演进。贴片机对位置反馈的精度要求日益严苛,微米级贴装已成为常态,这对直线光栅系统提出了更高要求——既要保证纳米级定位精度,又要应对工厂环境温度波动带来的热膨胀挑战。
直线光栅尺正是这一精密链条中的关键一环。相对于市场上常用的价格昂贵的近零热膨胀栅尺,雷尼绍给出了另一种解决方案,不受安装基体热胀冷缩影响的直线钢制栅尺——自由伸缩钢制光栅尺。不仅能够大幅提高贴片机的贴装精度和良率,还能够主动补偿栅尺的热膨胀特性,从而在温度变化条件下仍保持良好的测量性能。
1. 光栅知识
众所周知,一套直线光栅系统由一个位置测量读数头和一条精确刻划的栅尺搭配组成。读数头通过直接感测栅尺上间隔均匀的刻线来测量位置,并将位置信息以模拟信号或数字信号的形式输出。随后,数显表 (DRO) 或运动控制器会将这些信号转换为位置读数。直线栅尺可能较长,并且对温度变化十分敏感。
2. 光栅和热膨胀特性
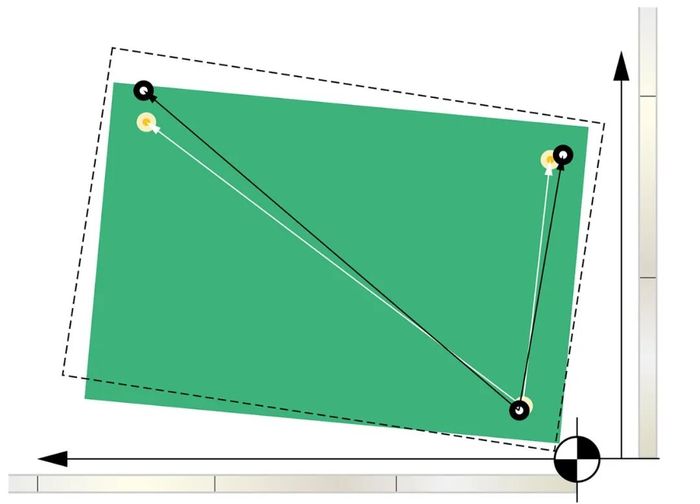
图1:在 SMT 贴装前,PCB 在夹持状态下的俯视图。黑色虚线表示,在同一批次的不同时间点,相同电路板由于热膨胀而产生的相对尺寸与位置变化。
在选择光栅系统时,栅尺的热膨胀特性是一个重要考虑因素。雷尼绍光栅尺主要分为两种类型:一种不受基体的热胀冷缩影响(自由伸缩型),另一种则随基体的热胀冷缩而变化(随基体伸缩型)。
自由伸缩栅尺的热膨胀系数 (CTE) 与栅尺材料本身大致相同,而且栅尺材料的热膨胀系数已知,因此可以有效实现对栅尺热膨胀进行主动补偿。
3. 表面贴装技术 (SMT)
SMT 设备会拾取电子元件(如无源器件、倒装芯片和四方扁平封装器件),并在回流焊接之前将它们贴装到印制电路板 (PCB) 上的指定位置。PCB 是一种多层叠合结构,其在平面 (x-y) 方向内的热膨胀系数通常在 6 - 14 ppm/K 之间,具体取决于应用需求。为了确保电子元件与 PCB 之间形成良好的电气连接,贴装精度必须控制在几十微米以内。
SMT 贴片机通常由以下部分组成:用于传送 PCB 的输送系统、安装在两条平行电机驱动导轨(Y 轴)上的龙门式 X 轴、贴装头模块以及自动送料系统。贴装头模块配备多个独立吸嘴用于抓取电子元件,并安装在由丝杠驱动的滑座上,能够沿龙门架水平移动,如图2所示。
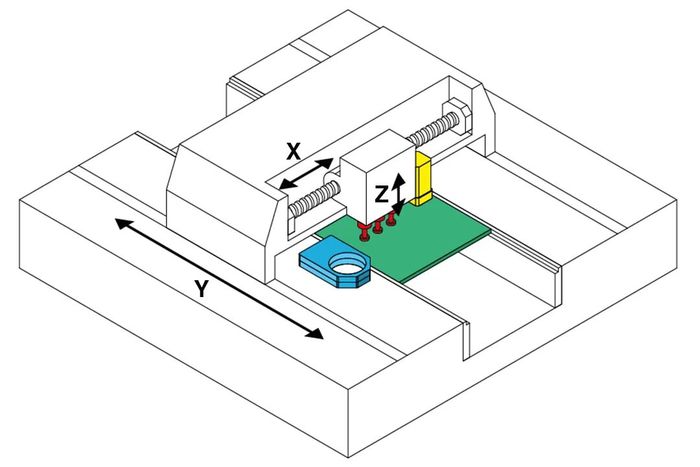
图2:SMT 贴片机示意图,展示了由吸嘴(红色)、元件相机(蓝色)、基准点相机(黄色)以及 PCB 拼板(绿色)组成的丝杠驱动贴装头模块。
每个吸嘴均可在 Z 轴方向上下移动,并可在 PCB 平面内旋转,从而在贴装前对电子元件进行精确定位。视觉系统能够验证每个元件的旋转角度是否正确。
然而,高速贴装操作完全依赖于 PCB 上预先确定的元件位置坐标,并结合机器坐标系、PCB 坐标系与相机坐标系之间的相关坐标变换。
当 PCB 进入 SMT 贴片机时会触及挡板,该挡板同时作为贴片机的基准点。PCB 停止运动后将被夹紧固定。在开始贴装工序之前,通常会利用每块 PCB 四角上的两个或三个基准点,来确定电路板的方向、位置及其线性膨胀或收缩情况。
X 轴和 Y 轴上均安装有直线光栅,用于向机器控制器提供精确的位置反馈。
4. 应用实例
以一台钢制机架的 SMT 贴片机为例,假设在一次生产过程中,其所在工厂的环境温度上升了 5℃。
设备的 X 轴长 2 m,Y轴(纵向轴)长 3 m。表面贴装器件 (SMD) 安装在尺寸为 610 mm × 457 mm 的标准 PCB 拼板上。拼板的三个角上设有全局基准点,用于校正拼板偏移,并确定 (0,0) 基准点。
在这种情况下,选择自由伸缩直线栅尺进行精密测量,并将其安装在贴片机的各个运动轴上。这些栅尺具有已知的热膨胀系数,并可通过固定在栅尺上的温度传感器(例如热电偶)进行热补偿。每条栅尺均具有一个固定的基准位置,并与机器的基准点相对应,如图 1 所示。
在与环境空气达到热平衡的前提下,PCB 材料的热膨胀特性使其温度变化会跟随栅尺温度,且两者的温度大致相同。栅尺与 PCB 的温度随时间变化曲线之间不存在相位滞后,所以可以采用缩放系数对 PCB 的线性热膨胀进行补偿。因此,栅尺与 PCB 之间的热膨胀差异,与栅尺材料和 PCB 层压结构之间的热膨胀系数差异成正比。
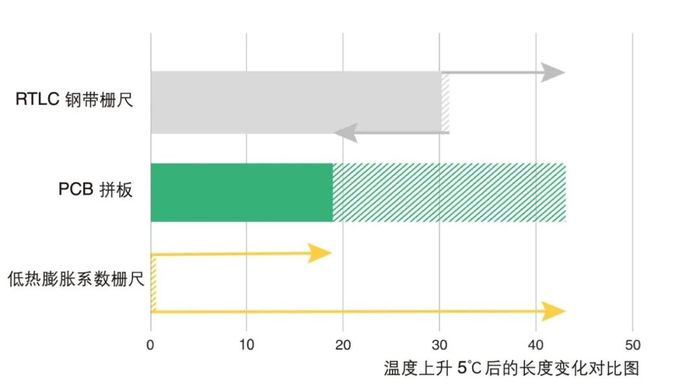
图 3:在环境温度上升 5℃ 后(假设已达到热平衡),各类材料(初始长度均为 610 mm)的长度变化对比图。RTLC 栅尺的热膨胀特性与 PCB 拼板更加接近,图中的阴影区域表示每种材料可能发生的变化范围。
如图3所示,由于钢制栅尺与 PCB 材料之间的热膨胀系数差异较小,因此几乎不需要进行热补偿,就能实现较高的贴装精度。这样可以降低栅尺温度测量误差对整体精度的影响。
以雷尼绍 RTLC 不锈钢钢带栅尺为例,其热膨胀系数为 10 ppm,位于 PCB 常用材料热膨胀系数范围的中间段。
对于一块 X‑Y 方向热膨胀系数为 10 ppm 的 PCB,其热膨胀可由栅尺的线性膨胀进行补偿,因此在贴装过程中仅需校正 PCB 的旋转与平移偏移,即可实现高精度贴装。对于另一块热膨胀系数高达 14 ppm 的 PCB,其大部分热膨胀仍可由栅尺的线性膨胀进行补偿。当栅尺与 PCB 的热膨胀系数只存在很小差异时,在应用主动热补偿时可将误差降至最低。
相比价格昂贵的低热膨胀系数栅尺,热膨胀系数与 PCB 拼板相近的自由伸缩钢制栅尺,可明显提升贴装的准确度和精密度。
文章来源:雷尼绍Renishaw
图片来源:雷尼绍Renishaw
转载平台:微信公众号
责任编辑:朱晓裔
审 核 人:李峥
热点文章
-
-
第六届工业母机高质量发展论坛在浙江温岭召开
2026-09-14
-
半导体行业白皮书丨DMG MORI: 工艺腔壳体加工
2026-09-15
-
【机械工业领航奖调研 · 广东站】装备制造企业的差异化突围路径
2026-09-14
-
中国创新,服务全球精密制造|AMB现场直击,中国高端五轴扎根欧洲
2026-09-18
-
邀请函 | 2026(第十一届)先进制造技术西部论坛
2026-09-17
-
创新无界|迪能激光新形象首秀2026工博会,两款新品即将首发!
2026-09-16

评论
加载更多